

Johdanto: Piilotettu riski elintarvikepakkauksissa
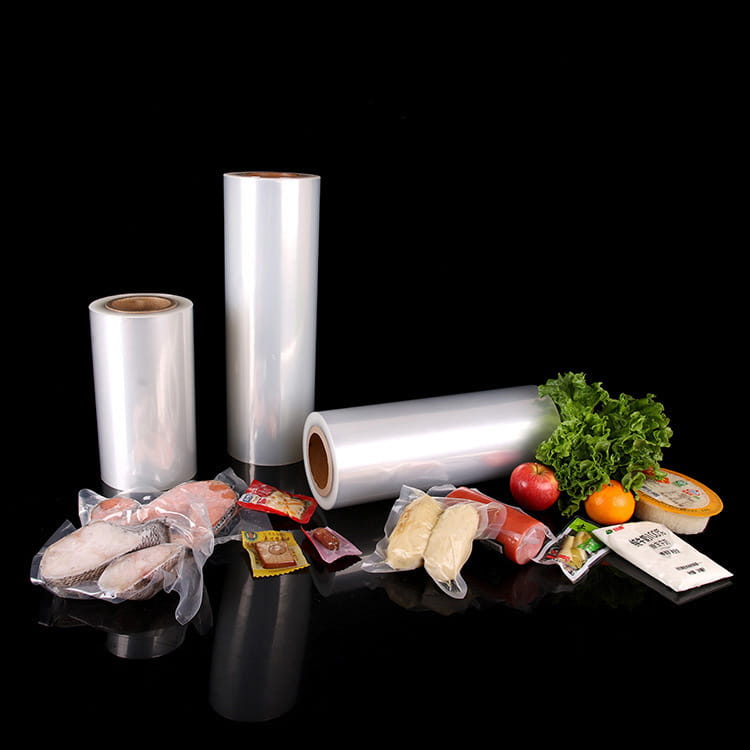
Elintarvikkeiden pakkaaminen ei ole vain tutaieuden säilyttämistä ja visuaalista vetovoimaa. Pinnan alla läpinäkyvien joustavien kalvojen valmistusprosessi voi aiheuttaa kemiallisia vaaroja, jotka kulkeutuvat elintarvikkeisiin. Laminointi liuotinpohjaisilla liimoilla on ollut vuosikymmeniä tuotannonalan standardi Läpinäkyvä koekstrudoitu muovipakkauskalvo rakenteita, mutta viimeaikaiset edistysaskeleet koekstruusioteknologiassa tarjoavat pohjimmiltaan turvallisemman lähestymistavan. Tässä artikkelissa verrataan koekstruusiota ja laminointia keskittyen siihen, miksi liuotteettomista kirkkaista kalvoista on tulossa suosituin valinta elintarvikkeiden kanssa kosketuksiin joutuvissa sovelluksissa.
Elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien sääntelyn lisääntyessä (esim. EU:n puiteasetus (EY) 1935/2004, US FDA 21 CFR) ja puhtaiden etikettien pakkausten kuluttajien kysynnän kasvaessa pakkausinsinöörien ja tuotemerkkien omistajien on tärkeää ymmärtää näiden kahden valmistustavan väliset tekniset erot. Tutkimme mekaanisia ominaisuuksia, esteen suorituskykyä, optista kirkkautta ja kriittisintä - kemiallista turvallisuutta.
Mikä on koekstruusio? Rakennuskalvot ilman liimoja
Koekstruusio on yksivaiheinen prosessi, jossa useat polymeerisulat yhdistetään syöttölohkon tai monikerroksisen suuttimen kautta yhdeksi monikerroksiseksi kalvoksi. Toisin kuin laminointi, joka sitoo valmiita kerroksia liimojen avulla, koekstruusio luo molekyylisidoksia vierekkäisten kerrosten välille niiden jäähtyessä. Tämä eliminoi liuotin- tai vesipohjaisen liiman tarpeen.
Koekstrudoitujen kirkkaiden kalvojen tärkeimmät ominaisuudet
- Kerrosten määrä: Tyypillisesti 3–11 kerrosta, joista jokainen palvelee tiettyä tehtävää (tiiviste, este, rakennetuki).
- Kiinnitysmekanismi: Lämpöfuusio – polymeeriketjut kietoutuvat rajapinnan poikki ilman ylimääräisiä kemikaaleja.
- Liuotinjäännös: Nolla. Liimojen puuttuminen tarkoittaa, että liuotinjäämiä, isosyanaatteja tai amiineja ei ole.
- Optinen kirkkaus: Saavutetaan erittäin selkeä puhallettu kalvo or valettu koekstrudoitu muovikalvo joiden sameusarvot ovat alle 5 %.
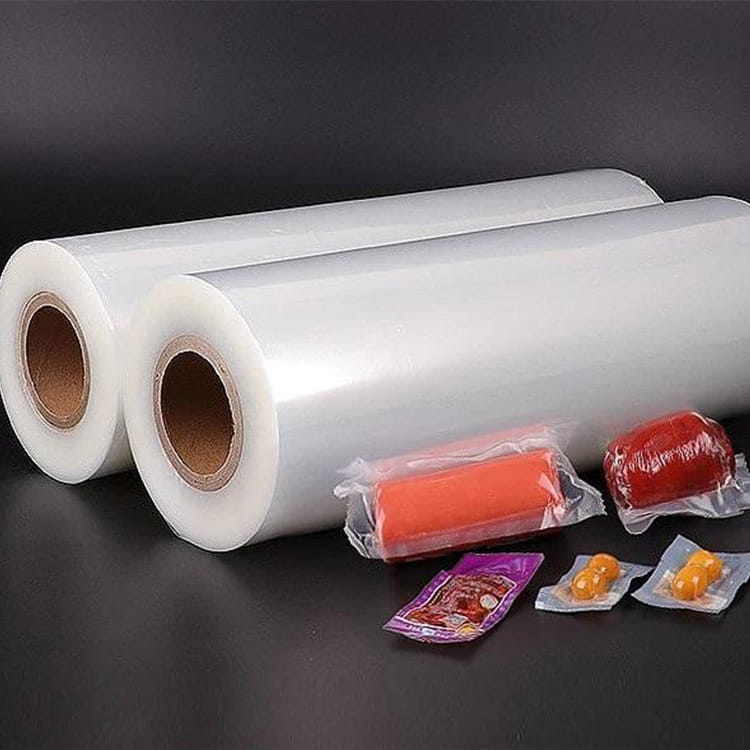
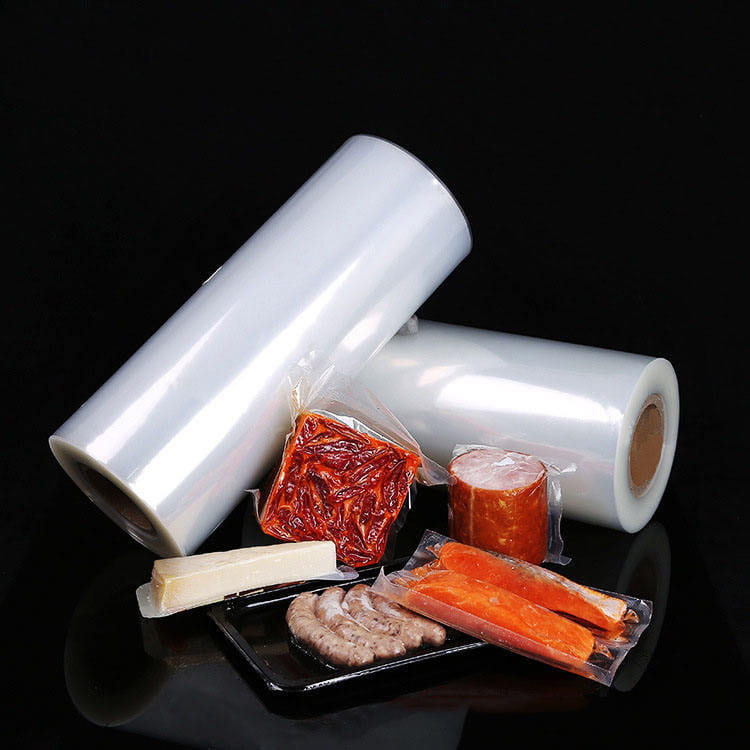
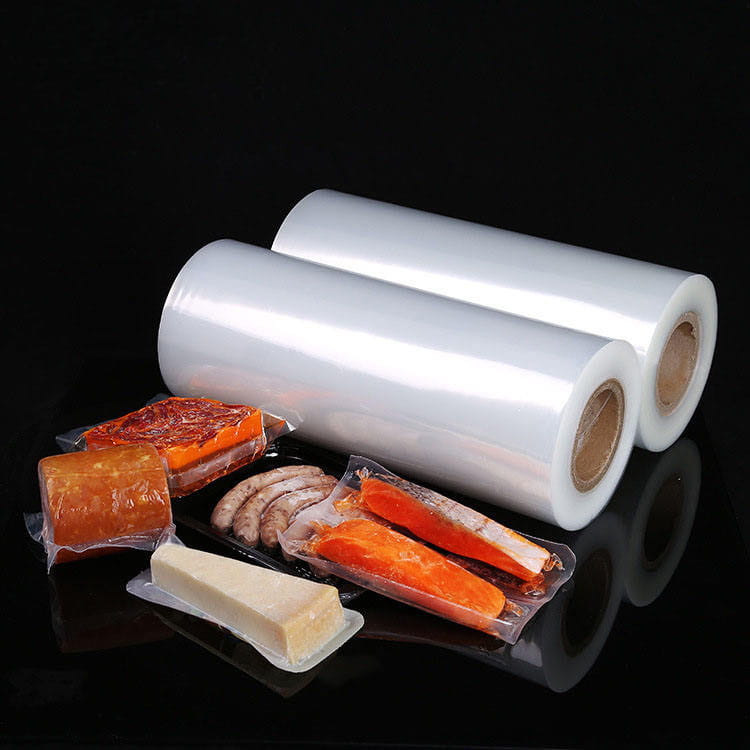
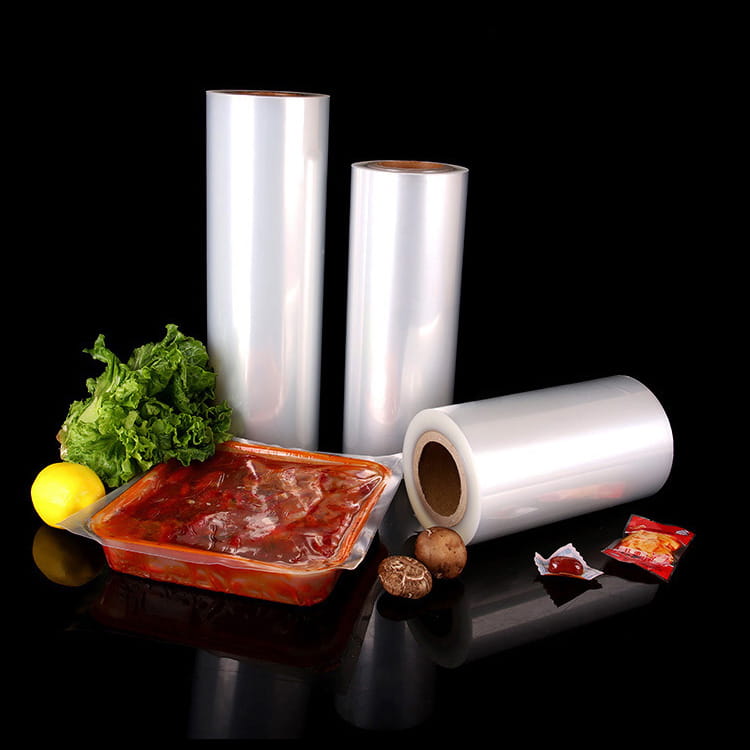
Nykyaikaiset koekstruusiolinjat kristallinkirkas elintarvikepakkauskalvo Käytä kehittyneitä ruuvirakenteita tasaisen sulamislämpötilan ja kerroksen paksuuden ylläpitämiseksi. Tyypillinen 7-kerroksinen monikerroksinen läpinäkyvä suojakalvo voi yhdistää EVOH:n happisulkua varten, sidekerroksia kiinnittämistä varten ja mLLDPE:n tiivistävyyttä varten – kaikki ilman pisaraa liimaa.
Laminointi: liima-riippuvuusongelma
Laminointi (kutsutaan myös kuivalaminointiksi tai liuotinpohjaiseksi laminoinniksi) sisältää kahden tai useamman yksikerroksisen tai koekstrudoidun kalvon erillisen valmistamisen ja niiden liittämisen sitten yhteen telajärjestelmän kautta levitetyllä liimalla. Liima liuotetaan tyypillisesti orgaanisiin liuottimiin, kuten etyyliasetaattiin, MEK:iin tai tolueeniin, jotka myöhemmin haihdutetaan kuivaustunneleissa.
Missä kontaminaatio tapahtuu
- Epätäydellinen haihtuminen: Jopa optimaalisessa kuivauksessa jäännösliuottimia (miljoonasosia) voi jäädä kerrosten väliin.
- Liiman kulkeutuminen: Polyuretaaniliimoista peräisin olevat pienimolekyyliset oligomeerit voivat kulkeutua tiivistekerroksen läpi elintarvikkeisiin, erityisesti rasvaisten tai happamien elintarvikkeiden kanssa.
- Maun ulkopuolinen siirto: Liuotinjäämät, kuten etyyliasetaatti, aiheuttavat havaittavia sivuhajuja herkissä tuotteissa, kuten suklaassa tai kahvissa.
Riippumattomat testaukset (vuoden 2022 eurooppalaisen tutkimuksen tiedot 150 joustavasta pakkausnäytteestä) havaitsivat, että liuotinpohjaisten laminoitujen kalvojen keskimääräinen jäännösliuotinpitoisuus oli 8,7 mg/m², kun taas koekstrudoiduissa kalvoissa ei havaittu yhtään. Myös laminoinnissa käytettävät liuotteettomat (100 % kiintoainepitoiset) liimat tuovat mukanaan monomeerijäämiä, joita ei säännellä yhtä tiukasti kuin liuottimia, mutta jotka silti aiheuttavat mahdollisia siirtymäriskejä.
varten läpinäkyvä joustava pakkauskalvo , laminointi luo myös mahdollisen delaminaatiopisteen, jos liima hajoaa ajan myötä tai retorttiolosuhteissa. Koekstruusio sitä vastoin kestää delaminaatiota, koska kerrokset sulautuvat molekyylitasolla.
Miksi liuotinvapaalla on merkitystä: Terveys- ja säännöstelyajurit
Liuotinjäämät eivät ole vain laatukysymys – ne ovat oikeudellinen ja terveysvastuu. Sääntelyelimet maailmanlaajuisesti ovat asettaneet tiukat siirtymärajat elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien liuottimille. Esimerkiksi EU:n muoviasetuksessa (EU) N:o 10/2011 määritellään erityiset migraatiorajat (SML) monille liuottimille, mutta täytäntöönpano on haastavaa, koska liuottimia ei lisätä tarkoituksella lopulliseen kalvoon – ne ovat prosessin apuaineita, jotka on poistettava.
Vertaileva turvallisuustaulukko: Koekstruusio vs. laminointi
| Parametri | Koekstruusio (liuotinvapaa) | Liuotinpohjainen laminointi |
|---|---|---|
| Liuotinjäämät | Ei mitään (0 mg/m²) | Tyypillisesti 5-15 mg/m² |
| Liiman siirtymisriski | Ei mitään (ei liimoja) | Primaariset aromaattiset amiinit, isosyanaatit mahdollisia |
| Delaminointi lämmön alla | Erittäin alhainen (koekstrudoitu sidos) | Kohtalainen tai korkea |
| Kerroksen paksuuden toleranssi | ±5 % tyypillinen | ±10 % liiman vaihtelevuuden vuoksi |
| Optinen sameus (50 µm kirkkaalle kalvolle) | 2-4 % | 4-8% (liimakerros lisää sameutta) |
| Happisulku (EVOH-pohjaiselle) | Erinomainen (koekstrudoidut sidekerrokset säilyttävät EVOH-kiteisyyden) | Hyvä, mutta liima saattaa heikentää estettä ajan myötä |
varten applications like fresh meat, cheese, or ready meals, a kirkas monikerroksinen pakkauskalvo koekstruusiolla valmistettu tarjoaa turvallisimman profiilin. Suuret pikaravintolaketjut ovat alkaneet siirtyä koekstrudoituihin kastikkeiden ja kastikkeiden pusseihin havaittuaan liuotinjäämiä laminoiduista vaihtoehdoista.
Prosessikaavio: Koekstruusio vs. laminointilinja
Seuraava SVG havainnollistaa valmistusvaiheiden perustavanlaatuista eroa. Koekstruusio yhdistää sulat yhteen suuttimeen, kun taas laminointi vaatii erillisen kalvon valmistuksen, liimapäällystyksen, kuivauksen ja liimauksen – jokainen vaihe on mahdollisuus kontaminaatioon.
Koekstrudoitujen kalvojen optinen ja mekaaninen ylivoima
Turvallisuuden lisäksi koekstruusio tarjoaa elintarvikepakkauksille kriittisiä toiminnallisia etuja. Erittäin selkeä puhallettu kalvo Valmistettu koekstruusiolla saavuttaa poikkeuksellisen läpinäkyvyyden, koska mikään liimakerros ei hajoa valoa. Tyypilliset sameusarvot 60 µm koekstrudoidulle PE-pohjaiselle kirkkaalle kalvolle ovat 2-3 % verrattuna 5-7 %:iin vastaavalla laminoidulla rakenteella polyuretaaniliimalla. varten valettu koekstrudoitu muovikalvo , sameus voi olla niinkin alhainen kuin 1,5 %, joten se on ihanteellinen korkealuokkaisten makeisten ja leipomopakkausten pakkauksiin, joissa tuotteen näkyvyys ohjaa ostopäätöksiä.
Mekaaninen eheys stressin alla
Koekstrudoiduilla kalvoilla on erinomainen kerrosten välinen tarttuvuus, koska vierekkäisten kerrosten polymeeriketjut diffuusoituvat. Tämä on erityisen tärkeää koekstrudoitu PE-kalvo läpinäkyvä käytetään VFFS-sovelluksissa. Laminoidut kalvot päinvastoin aiheuttavat delaminaatioriskin tiivistysleuoissa tai pudotustestien aikana. Vuonna 2021 tehdyssä tutkimuksessa, jossa verrattiin 1000 VFFS-pussia pakastevihanneksille, havaittiin, että koekstrudoiduilla rakenteilla oli 0 % delaminoitumisaste 6 kuukauden varastoinnin jälkeen -20 °C:ssa, kun taas liuotinpohjaisten laminaattien delaminaatioaste oli 2,4 % liiman haurastumisen vuoksi.
varten modified atmosphere packaging (MAP), a monikerroksinen läpinäkyvä suojakalvo käyttämällä koekstrudoitua EVOH:ta, saadaan tasaiset hapensiirtonopeudet (OTR) niinkin alhaiset kuin 0,5 cc/m²/päivä 23 °C:ssa / 50 % suhteellisessa kosteudessa. Laminointi voi aiheuttaa OTR-vaihtelua, koska liimakerros toimii lisäesteenä, mutta epätasainen pinnoitteen paksuus luo mikrokanavia kaasun läpäisyyn.
Reaalimaailman suorituskykytiedot: koekstruusio vs. laminointi
Erojen kvantifioimiseksi analysoimme keskikokoisten joustopakkausvalmistajien tuotantotiedot (anonymisoidut alan vertailuarvot). Alla olevassa taulukossa on yhteenveto keskimääräisistä laatumittareista 50:ltä kuivaelintarvikkeiden pakkaamiseen tarkoitettujen kirkkaiden sulkukalvojen tuotantoajoilta (paksuus 80 µm, tavoite OTR < 2 cc/m²/vrk).
| Metrinen | Koekstrudoitu kalvo | Laminoitu kalvo (liuotinpohjainen) |
|---|---|---|
| Keskimääräinen sameus (%) | 2.8 | 6.2 |
| Liuotinjäännösten kokonaismäärä (mg/m²) | 0 | 11.3 |
| Kerroksen paksuuden vaihtelu (CV%) | 4.2 | 9.7 |
| Kuoriutumislujuus (N/15 mm) retortin jälkeen (121°C, 30 min) | 4.8 | 2.1 (liiman hajoaminen) |
| Hapen siirtonopeuden vaihtelu (SD 10 näytteestä) | 0.18 | 0.52 |
| Hajujen tunnistus (sensoripaneeli, 7 päivää muuntamisen jälkeen) | Ei mitään | Havaittu 14 %:ssa näytteistä |
Nämä luvut osoittavat, että koekstruusio ei ainoastaan eliminoi liuotinriskiä, vaan myös tarjoaa yhtenäisempiä optisia ja sulkuominaisuuksia. varten kristallinkirkas elintarvikepakkauskalvo on tarkoitettu suoraan kosketukseen runsasrasvaisten tuotteiden (esim. juusto, pähkinät) kanssa, lipideiksi siirtyvien tarttuvien oligomeerien puuttuminen on ratkaiseva etu.
Kuinka valita oikea koekstrudoitu kirkas kalvo sovelluksellesi
Kun valitset a läpinäkyvä koekstrudoitu muovipakkauskalvo , ota huomioon seuraavat tekniset parametrit:
- Kerrosrakenne : 3-kerroksinen (tiiviste/side/sulku) kuiville tavaroille; 5 tai 7 kerrosta korkean esteen tai epäsymmetrisen ominaisuuden vaatimuksiin.
- Tiivistekerros : mLLDPE tai VLDPE matalan lämpötilan tiivistämiseen; EVA korkeampaan kuumatarttumiseen; PLA kompostoitaville vaihtoehdoille.
- Estekerros : EVOH (hapelle) tai polyamidi (puhkaisunkestävyys ja kohtalainen este).
- Optinen laatu : Määritä tarttumisenesto- ja liukastumista estävät lisäaineet vain ulkokerroksiin sameuden välttämiseksi. varten erittäin selkeä puhallettu kalvo , käytä liukastumista estävää ainetta, kuten erukamidia ≤500 ppm.
- Paksuuden jakautuminen : Kysy CD-levyn paksuusprofiileja; hyvin viritetty valu koekstrudoitu linja voi saavuttaa ±3 % toleranssin.
varten frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Usein kysytyt kysymykset
Q1: Onko koekstrudoitu kalvo aina kalliimpaa kuin laminoitu kalvo?
Ei välttämättä. Yksinkertaisissa 3-kerroksisissa rakenteissa koekstruusio voi olla kustannuskilpailukykyistä, koska raaka-ainehävikkiä on vähemmän ja liimaa ei osteta. 7-kerroksisissa korkeasuuisissa kalvoissa koekstruusiolla voi olla korkeammat alkusuulakekustannukset, mutta se eliminoi liuottimen talteenottojärjestelmät ja liiman levitysyksiköt, mikä usein johtaa vertailukelpoisiin tai alhaisempiin kokonaiskustannuksiin neliömetriä kohti yli 5 miljoonan m²/vuosi mittakaavassa.
Q2: Voivatko koekstrudoidut kalvot saavuttaa samat sulkuominaisuudet kuin laminoidut?
Kyllä. Koekstruusiolla voidaan tuottaa kalvoja, joiden hapen läpäisynopeus on alle 0,1 cc/m²/vrk käyttämällä 7-kerroksisia EVOH-pohjaisia rakenteita. Itse asiassa koekstruusiolla saavutetaan usein johdonmukaisempi este, koska ei ole liimakerrosta, joka voisi toimia heterogeenisena läpäisyreittinä. Vesihöyrysulkussa koekstrudoidut HDPE- tai PP-kerrokset ovat yhtä tehokkaita kuin liimalla sidotut vaihtoehdot.
Q3: Ovatko kaikki koekstrudoidut kalvot liuotinvapaita?
Täysin. Koekstruusio ei käytä liimoja, pohjusteita tai liuottimia. Ainoat komponentit ovat kestomuovihartsit ja sallitut lisäaineet (antioksidantit, stabilointiaineet, liukastusaineet), jotka on sulasekoitettu. Tämä tekee koekstruusiosta luonnostaan EU:n ja FDA:n liuotinjäämiä koskevien määräysten mukaista.
Q4: Millaiset elintarvikepakkaukset hyötyvät eniten koekstrudoiduista kirkkaista kalvoista?
Kaikki sovellukset, joissa kemiallinen migraatio on kriittistä: vauvanruokapussit, luomutuotepussit, juustopakkaukset, lääketieteelliset ravintotuotteet ja kaikki runsaasti rasvaa sisältävät ruoat (koska lipofiiliset liuottimet ja liimamonomeerit kulkeutuvat ensisijaisesti rasvoiksi). Myös pakasteet ja retoroitavat pussit hyötyvät koekstruusion delaminaatiokestävyydestä.
Kysymys 5: Kuinka voin tarkistaa, onko kalvo todella koekstrudoitu eikä laminoitu?
Tarkista poikkileikkaus mikroskoopilla osmiumtetroksidilla värjäyksen (polyeetteripohjaisille sidekerroksille) tai FTIR-mikroskopian jälkeen. Koekstrudoiduissa kerroksissa on jatkuvat, kapenevat rajapinnat, kun taas laminoiduissa kalvoissa on selkeä, usein epätasainen liimaviiva. Toinen nopea testi: kuumasauma kalvo itseensä 140 °C:ssa ja kuori - koekstrudoidut kalvot osoittavat koheesiovaurioita tiivistekerroksen sisällä, kun taas laminaatit voivat irrota liimapinnasta.
Johtopäätös: Siirtyminen liuotteettomaan koekstruusioon on väistämätöntä
Säännöt kiristyvät maailmanlaajuisesti. EU harkitsee yleisten liuottimien, kuten etyyliasetaatin, siirtymärajojen alentamista 5 mg:sta 1 mg:aan/kg. Kuluttajatestauspalvelut raportoivat, että "liuotteettomat" väitteet ovat tulossa yhtä tärkeitä kuin "BPA-vapaa" pakkauksissa. Valmistajille läpinäkyvä joustava pakkauskalvo , siirtyminen koekstruusioon ei ole vain turvallisuuden parantaminen – se on kilpailun välttämättömyys.
Koekstruusio tuottaa kirkas monikerroksinen pakkauskalvo nolla kemiallisen migraatioriskin, erinomaisen optisen kirkkauden, yhtenäisen esteen ja vankan mekaanisen eheyden kanssa. Vaikka usean suulakepuristimen linjan pääomainvestointi on suurempi kuin laminaattorin, liimojen, liuottimien ja kuivausenergian eliminoinnista syntyvät toiminnalliset säästöt sekä säännösten noudattamiseen liittyvien riskien eliminoiminen tarjoavat vakuuttavan ROI:n 2–3 vuodessa keskimääräisille tuottajille.
varten brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a läpinäkyvä koekstrudoitu muovipakkauskalvo on uskottavin ja todennettavissa oleva lähestymistapa. Teollisuuden siirtyessä kohti kiertotalousmalleja, koekstrudoidut yksikerroksiset rakenteet ovat myös helpompia kierrättää kuin sekamateriaalilaminaatit. Turvallisten, läpinäkyvien elintarvikepakkausten tulevaisuus on koekstrudoitua ja liuotinvapaata.