Tuotantoprosessissa viisikerroksinen koekstrudoitu suojakalvo , kuinka ohjataan kunkin hartsikerroksen sulamislämpötilaa ja suulakepuristimen ja suulakepään lämpötilaparametreja?
Viisikerroksisen koekstrudoidun sulkukalvon päämateriaaleja ovat polyamidi (PA), polyeteeni (PE), polypropeeni (PP) ja erityinen liimakerros (TIE), joilla kullakin on oma sulamislämpötilansa ja prosessointiominaisuudet. Changxi Packaging Technology toteuttaa tiukkoja standardeja raaka-ainetoimittajien seulonnassa ja auditoinnissa varmistaakseen, että ostetut hartsiraaka-aineet ovat erittäin puhtaita ja hyviä erästä toiseen, mikä on edellytys tarkan lämpötilan hallinnan saavuttamiselle. Yritys ymmärtää sulamiskäyttäytymisensä raaka-aineiden yksityiskohtaisen suorituskyvyn testauksen avulla ja tarjoaa datatukea myöhempään lämpötila-asetukseen.
Sulamislämpötilan hallintastrategia
Kerrostettu sulamislämpötila-asetus:
PA-kerros: Polyamidilla on korkeampi sulamislämpötila, yleensä 230-260°C, riippuen sen mallista ja lisäainepitoisuudesta. Changxi Company käyttää tarkkaa lämpötilan säätöjärjestelmää varmistaakseen, että PA-hartsi sulaa kokonaan ekstruusioprosessin aikana välttäen samalla ylikuumenemisen aiheuttamaa hajoamista.
PE-kerros: Polyeteenin sulamislämpötila on suhteellisen alhainen, yleensä välillä 120-140 °C. Yritys säätää tarkasti sulamislämpötilan tietyn PE-tyypin (kuten LDPE, HDPE jne.) mukaan varmistaakseen hyvän juoksevuuden säilyttäen samalla fysikaaliset ominaisuudet.
PP-kerros: Polypropeenin sulamislämpötila on yleensä 160-170 °C. Yritys säätää lämpötilaa joustavasti PP:n vahvistustason ja modifikaatioiden mukaan varmistaakseen sen vakauden ja lujuuden suulakepuristuksen aikana.
TIE-kerros: Liimakerroksena TIE-materiaalin sulamislämpötilan on vastattava vierekkäisiä kerroksia, jotta kerrosten välinen sidos on hyvä. Perusteellisen materiaalitutkimuksen avulla Changxi Company valitsee TIE-hartsin, jolla on laaja prosessointiikkuna varmistaakseen hyvän sidoksen laajalla lämpötila-alueella.
Kattava ohjaus: Yritys käyttää kehittyneitä lämpötilansäätöjärjestelmiä valvoakseen itsenäisesti ja tarkasti kunkin kerroksen sulamislämpötilaa varmistaakseen, että jokainen materiaalikerros voidaan sulattaa täysin suulakepuristuksen aikana ja säilyttää parhaat fysikaaliset ja kemialliset ominaisuudet.
Ekstruuderin ja suulakkeen lämpötilaparametrien optimointi
Ekstruuderin lämpötila-asetus: Ekstruuderin lämpötila-asetuksessa on otettava huomioon hartsin sulamisominaisuudet, ruuvin rakenne ja suulakepuristusnopeus. Changxi Company käyttää segmentoitua lämpötilansäätötekniikkaa, asettaa useita lämmitysvyöhykkeitä ruuvin pituudelle ja nostaa lämpötilaa asteittain hartsin virtausominaisuuksien ja lämmitysvaatimusten mukaisesti varmistaakseen hartsin tasaisen sulamisen ja vakaan toimituksen ruuvissa.
Suulakkeen lämpötilan säätö: Suulakkeen lämpötila on ratkaiseva kalvon ekstruusiomorfologian, paksuuden tasaisuuden ja pinnan laadun kannalta. Yritys asettaa tarkasti muotin kunkin alueen lämpötilan kalvon leveyden, paksuuden ja materiaaliominaisuuksien mukaan varmistaakseen, että sula hartsi säilyttää sopivan juoksevuuden ja viskositeetin muotin ulostulossa, jolloin saadaan korkealaatuisia, virheettömiä kalvoja.
Changxi Packaging Technology käyttää edistyneitä automatisoituja ohjausjärjestelmiä ekstruuderin ja suulakkeen lämpötilatietojen tarkkailemiseen ja tallentamiseen reaaliajassa ja säätää automaattisesti lämmityselementin tehoa suljetun silmukan palautemekanismin kautta varmistaakseen, että lämpötila on vakaa esiasetetun alueen sisällä. Yritys on myös varustettu erittäin tarkoilla lämpötila-antureilla ja infrapunalämpömittareilla, jotka valvovat sulaa hartsia ja ekstruusioprosessia useissa kohdissa, havaitsevat ja korjaavat nopeasti mahdolliset lämpötilapoikkeamat sekä varmistavat tuotantoprosessin jatkuvuuden ja vakauden.
Yrityksen etujen integrointi ja lämpötilan hallinta
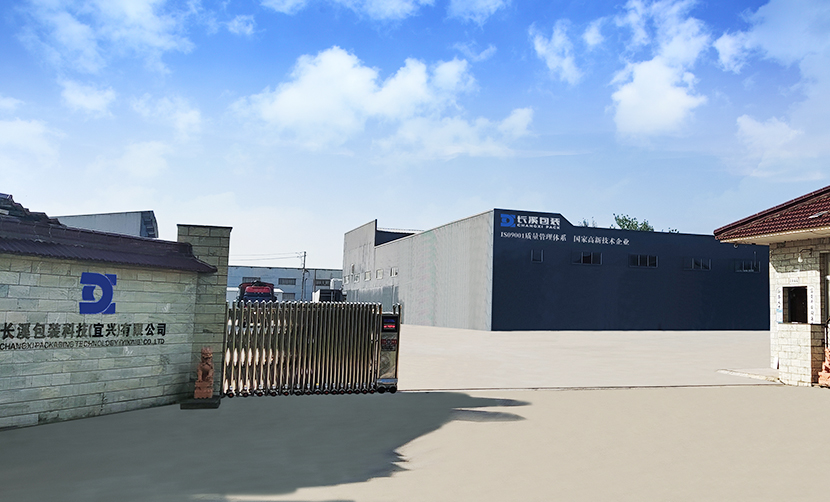
Kapasiteetin ja laadunvalvonta: Changxi Companylla on riittävä kapasiteetti ja tehokas toimintamekanismi vastatakseen nopeasti markkinoiden kysyntään säilyttäen samalla korkealaatuiset tuotantostandardit. Tämä tehokas tuotantomalli tarjoaa aikaa ja tilaa jatkuvalle lämpötilansäädön optimoinnille, jolloin yritys voi jatkuvasti testata ja optimoida lämpötilaparametreja parhaan tuotantotuloksen saavuttamiseksi.
ERP-järjestelmä ja toimitusketjun hallinta: Täydellinen ERP-järjestelmä paitsi optimoi tuotantosuunnitelmat, myös varmistaa raaka-ainetoimitusten vakauden ja jäljitettävyyden. Tämä auttaa yritystä säätämään lämpötilaparametreja etukäteen raaka-aineiden ominaisuuksien mukaan, vähentämään tuotantoprosessin epävarmuustekijöitä ja parantamaan tuotannon tehokkuutta.
Myynnin jälkeinen palvelu ja tekninen tuki: Changxi Company vaatii saumatonta palvelua ja sillä on huoltopalvelutiimi, joka koostuu teknisistä rungoista. Lämpötilan hallinnassa tiimi ei voi tarjota vain teknistä tukea paikan päällä, vaan myös nopeasti säätää tuotantoparametreja asiakaspalautteen perusteella varmistaakseen, että tuotteet vastaavat aina asiakkaiden tarpeita.