

Jos tarvitset apua, ota rohkeasti yhteyttä


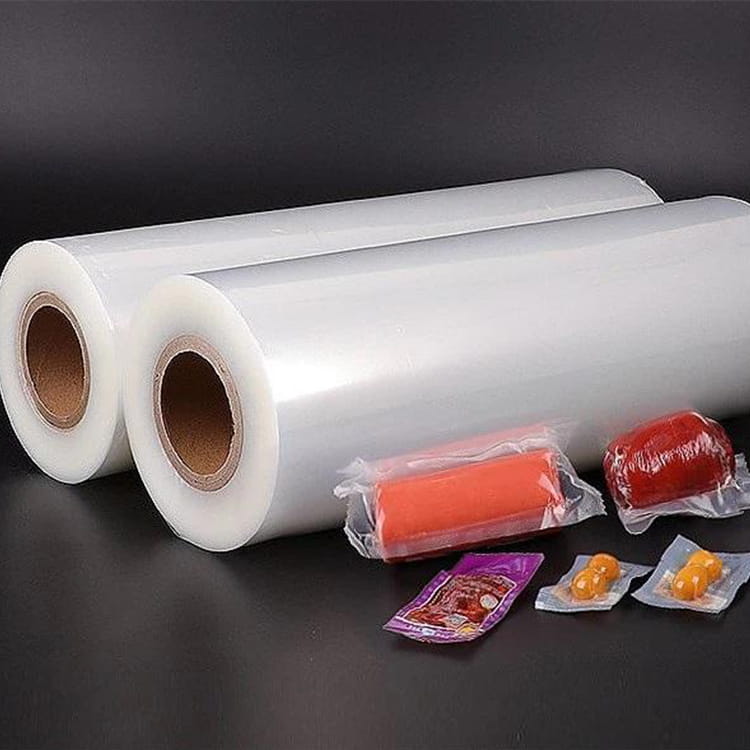
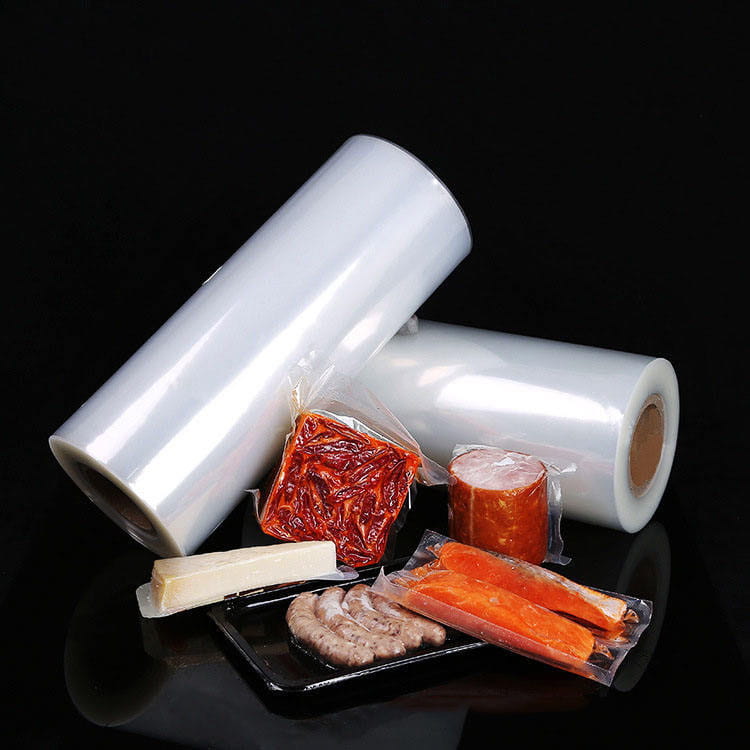
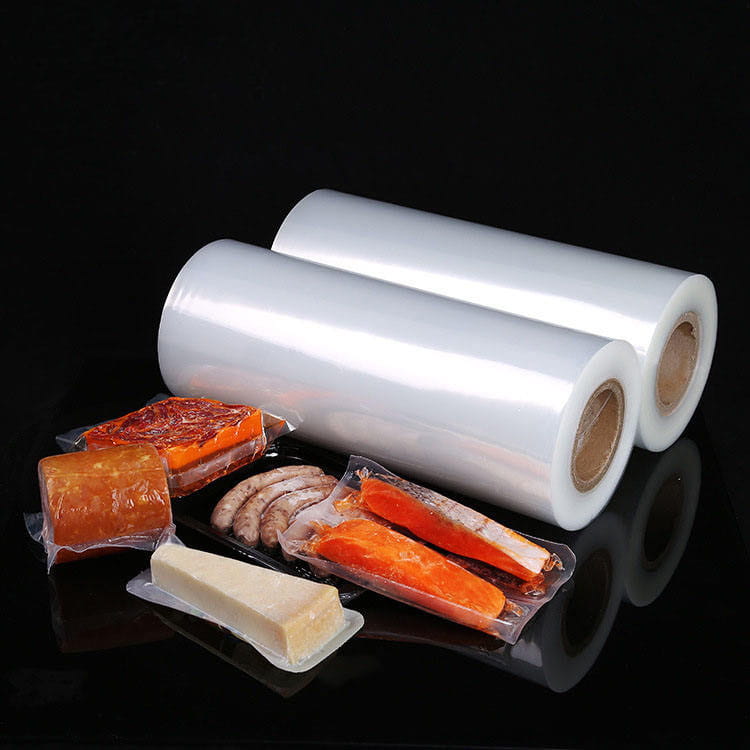
Kuvittele, että saat suuren kehystetyn kuvan, joka sinun on lähetettävä asiakkaalle, joka asuu kolmen aikavyöhykkeen päässä. Pelkkä jäykkä laati...
View MoreKun saat kalvotarjouksen ja näet luettelossa "muokatun kalvon paksuuden", on helppo olettaa, että tämä on vain tekninen täyteaine. Mutta mittari...
View MoreKun pakatun tavaran lava saapuu kulmarevenneenä, ensimmäinen epäilty on yleensä kalvomittari. Monissa tapauksissa todellinen syyllinen on kuiten...
View MoreOikean valinta pakasteiden pakkausmateriaalit on kriittinen päätös, joka vaikuttaa suoraan tuotteiden laatuun, säilyvyyteen ja kulutt...
View More 1. Yleiset ongelmat ja niiden syyt
Kuplan epävakaus
Ongelman ilmenemismuotoja: kuplan puhkeaminen, jännityskovettuminen, huurreviivan epävakaus, kuplien lepatus.
Syyanalyysi:
Kuplan puhkeaminen johtuu yleensä sulan materiaalin liiallisesta venymisestä sen poistuessaan suulakkeesta, mikä johtaa riittämättömään sulalujuuteen kuplan stabiiliuden ylläpitämiseksi.
Vetokovettuminen on sulan polymeerin kovettumista, kun sitä venytetään nopeasti pituussuunnassa, mikä aiheuttaa vaihteluita kuplan sisäisessä paineessa ja kuplan leveydessä.
Huurreviivan epävakaus voi johtua sulamislämpötilan muutoksista, jotka voivat johtua väärästä hartsin valinnasta, väärästä ruuvin suunnittelusta, ruuvin kulumisesta tai lämmittimen/termoparin viasta.
Kuplien lepatus johtuu suurista ilmannopeuksista ilmarenkaassa, mikä muodostaa lineaarisia jälkiä kuplan pintaan.
Tekniset muutokset
Ongelman ilmentymät: Kalvon tekniset tiedot, kuten leveys ja paksuus, muuttuvat tuotantoprosessin aikana.
Syyanalyysi:
Suulakevälin riittämätön tasaisuus kehällä.
Huono tai epätasainen ilmavirtaus ilmarenkaassa aiheuttaa epätasaista jäähdytystä korkean esteen kalvo .
Epätasainen sulamislämpötila voi johtua väärästä ruuvin suunnittelusta tai kulumisesta.
Käyttöliittymän epävakaus
Ongelman ilmentymä: Epävakautta esiintyy kahden kerroksen rajapinnassa, kuten siksak-rajapinnan epävakaus ja aaltorajapinnan epävakaus.
Syyanalyysi:
Siksak-rajapinnan epävakaus johtuu yleensä rajapinnan liiallisesta leikkausjännityksestä, mikä johtaa kalvon pinnan "siksak"-muodonmuutokseen poikittaissuunnassa. Tämä voi johtua merkittävästi erilaisista leikkausviskositeetteista materiaalien välillä, jotka muodostavat rajapinnan, tai sopimattomasta kerrossuhteesta, joka tekee rajapinnasta liian lähelle muotin seinämää.
Aaltorajapinnan epävakaus johtuu epätasaisesta venymän muodonmuutoksesta kahden materiaalin rajapinnassa, mikä johtaa aaltomaiseen kuvioon, kun kupla puristetaan ulos muotista.
2. Ongelman vaikutus elokuvan suorituskykyyn
Kuplan epävakaus
Vaikutus suorituskykyyn:
Kuplarepeäminen aiheuttaa kalvon rakenteen repeämisen, mikä heikentää kalvon suojaominaisuuksia ja mekaanista lujuutta.
Vetokovettuminen vaikuttaa kalvon vetoominaisuuksiin ja elastisuuteen, jolloin kalvo muuttuu helpommin muotoaan tai rikkoutuu, kun siihen kohdistuu ulkoisia voimia.
Huurreviivan epästabiilisuus vaikuttaa koekstrudoidun korkeasulkukalvon jäähdytysnopeuteen ja tasaisuuteen, mikä vaikuttaa kalvon läpinäkyvyyteen ja sulkuominaisuuksiin.
Kuplien lepatus aiheuttaa vikoja kalvon pintaan, mikä vaikuttaa kalvon estetiikkaan ja käyttöön.
Tekniset muutokset
Vaikutus suorituskykyyn:
Tekniset muutokset will lead to inconsistent thickness and width of the film, affecting the uniformity and barrier properties of the film.
Kalvon liiallinen paksuuspoikkeama vaikuttaa myös sen suorituskykyyn ja vuotonopeusindeksiin automaattisessa täyttökoneessa.
Käyttöliittymän epävakaus
Vaikutus suorituskykyyn:
Käyttöliittymän epävakaus will lead to decreased adhesion between the two layers, affecting the interlayer bonding and overall strength of the film.
Siksak-rajapinnan epävakaus vähentää kalvon tasaisuutta ja sileyttä, mikä vaikuttaa kalvon ulkonäköön ja käyttöön.
Aaltorajapinnan epävakaus aiheuttaa muovisen korkeasulkukalvon epätasaisen muodonmuutoksen venytyksen aikana, mikä heikentää kalvon veto- ja sulkuominaisuuksia.
3. Changxi Packaging Technologyn edut ja vastatoimenpiteet
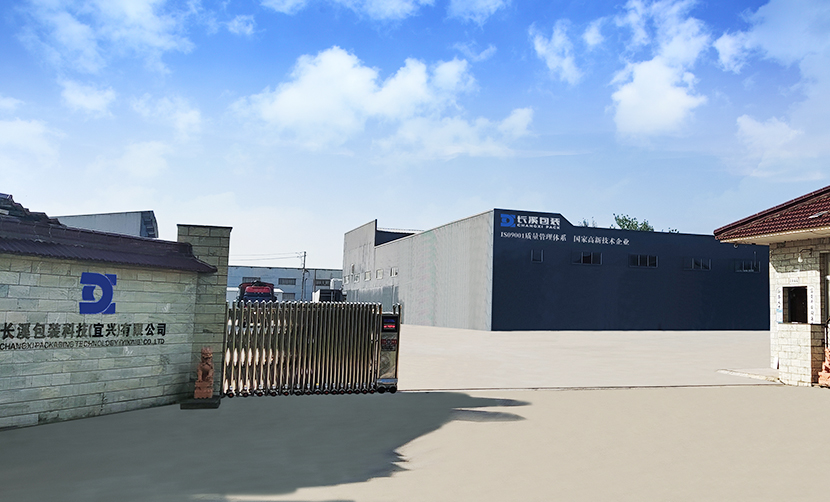
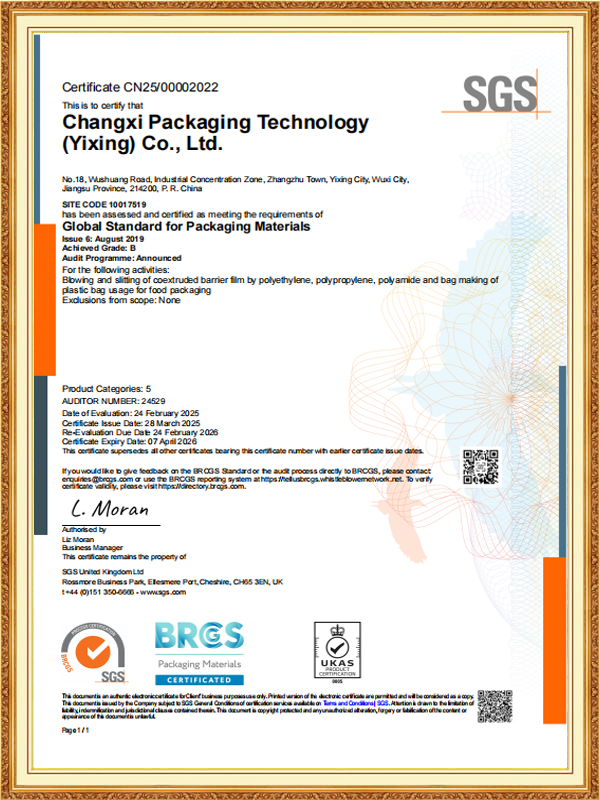
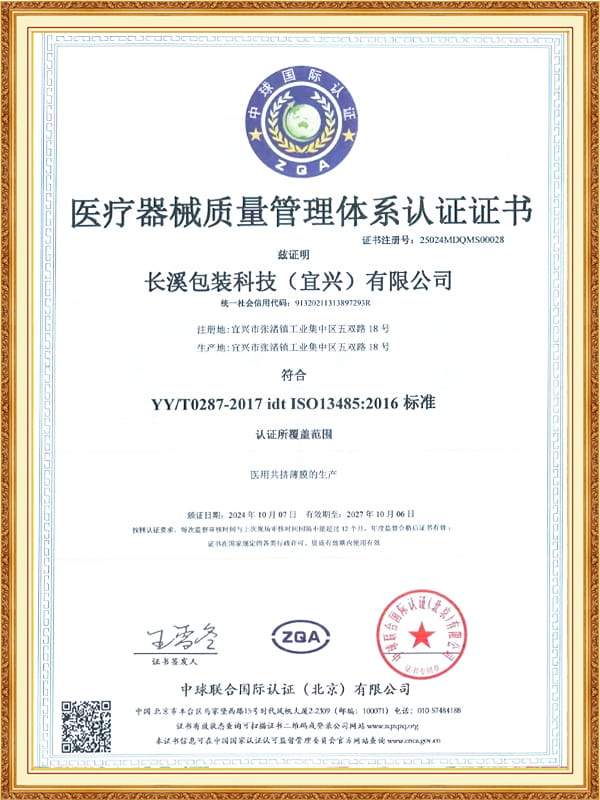
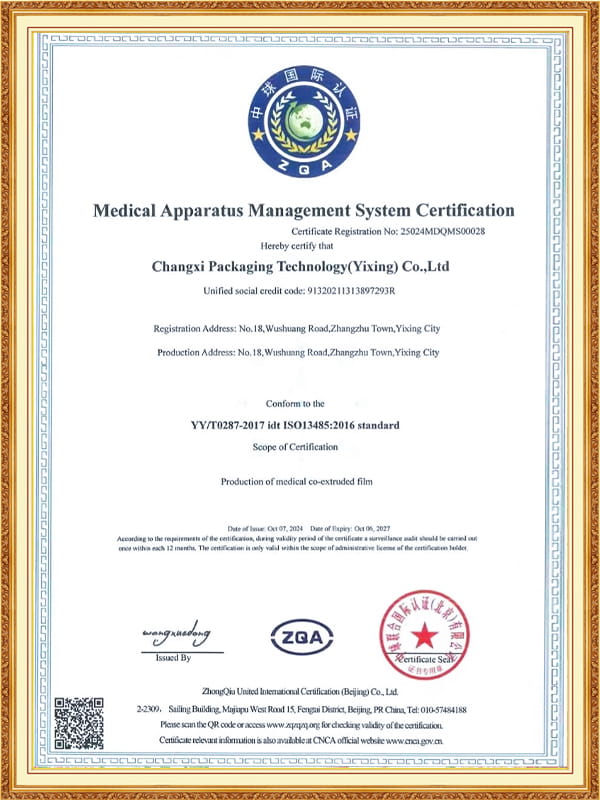
Näiden yleisten ongelmien edessä Changxi Packaging Technology (Yixing) Co., Ltd. on rakentanut rehellisen laatujärjestelmän innovaatioillaan ja ammattitaidolla. Yrityksessä on täysin otettu käyttöön ERP-hallintajärjestelmä ja tuotantoprosessin verkkoseurantatiedot, jotka voivat seurata tuotantoprosessin eri parametreja reaaliajassa varmistaakseen tuotteiden laadun vakauden ja johdonmukaisuuden.
Vastatakseen yllä oleviin ongelmiin yhtiö on ryhtynyt seuraaviin vastatoimiin:
Optimoi hartsin valinta ja koostumus: Valitse hartsit, joilla on sopiva sulalujuus ja leikkausviskositeetti parantaaksesi kalvon yleistä suorituskykyä ja vakautta.
Paranna muotin suunnittelua: Optimoi muotin rako ja nestekanavan rakenne varmistaaksesi sulan materiaalin tasaisen virtauksen ja jäähdytyksen muotissa.
Vahvista ruuvin huoltoa ja hoitoa: Tarkista säännöllisesti ruuvin kuluminen ja vaihda ruuvi, jolla on voimakasta kulumista ajoissa varmistaaksesi sulan lämpötilan tasaisuuden ja vakauden.
Optimoi ilmarengasrakenne: Säädä ilmavirran nopeutta ja suuntaa ilmarenkaassa varmistaaksesi tasaisen jäähdytyksen ja kalvon venymisen.
Laadunvalvonnan ja testauksen vahvistaminen: Käytä kehittyneitä testauslaitteita ja -välineitä testataksesi ja valvoaksesi tiukasti kalvon erilaisia suorituskykyindikaattoreita varmistaaksesi, että tuotteen laatu vastaa asiakkaiden vaatimuksia.
Add: No.18, Wushuang Road, Zhangzhu Town, Yixing City, Jiangsun maakunta, Kiina. 214231
Tel: +86-0510-85599233
Mobile/what's app:0086-15026862705
E-mail: [email protected]
[email protected]
Tekijänoikeus © Changxi Packaging Technology (Yixing) Co., Ltd Rights Reserved. Custom Coextruded High Barrier Film Factory
