

1. Tyhjiösuljetun lihan luunpistosten todelliset kustannukset
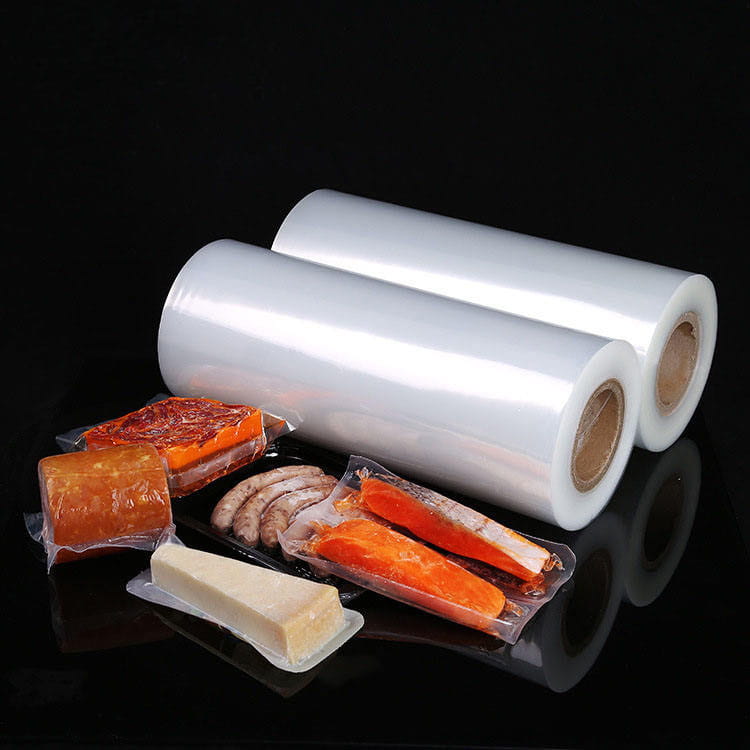
Jokainen lihanvalmistaja tietää turhautumisen: täydellinen tyhjiötiiviste, jonka terävä luunkärki pilaa. Luulliset lihatuotteet, kuten porsaankyljykset, naudan T-luut, karitsan telineet ja kanan reidet, ovat tunnettuja tavallisten tyhjiöpussien rikkomisesta. Nämä puhkaisut johtavat hapen sisäänpääsyyn, pilaantumiseen, tyhjennyshäviöön ja kalliisiin korjauksiin. Alan tiedot osoittavat, että puhkaisuihin liittyvät viat muodostavat 12–18 % kaikista punaisen lihan tyhjiöpakkausjätteistä. Keskikokoiselle laitokselle, joka käsittelee 10 000 yksikköä päivittäin, mikä tarkoittaa satoja hukkaan meneviä pusseja, tuotteiden kunnostusta ja mahdollisten asiakkaiden palautuksia.
Ongelma pahenee automatisoiduilla pakkauslinjoilla, joissa nopea evakuointi aiheuttaa äkillisiä paine-eroja. Luun reunat – varsinkin sahauksen tai halkaisun jälkeen – ovat mikroskooppisen teräviä, jotka leikkaavat tavanomaisen polyeteenin tai huonolaatuisen nailonkalvon. Perinteiset pussit ovat riippuvaisia pelkästään paksuudesta, mutta paksummista kalvoista tulee usein jäykkiä, mikä vaarantaa tiivisteen eheyden ja työstettävyyden. Ratkaisu vaatii perustavanlaatuista muutosta kohti suunniteltuja rakenteita: puhkaisu kestävä kalvo monikerroksisella koekstruusiolla, integroitu luusuojapakkaus strategioita ja korkeaa suorituskykyä koekstrudoitu korkean esteen alipainekalvo joka jakaa iskuenergiaa.
2. Luun pistomekaniikan ymmärtäminen: Miksi terävät reunat voittaa heikkoja kalvoja vastaan
Luunpunktio ei ole pelkkä repeämä – se on korkean stressin keskittymistapahtuma. Kun tyhjiöpaine puristaa pussin epäsäännöllisten luun ulkonemien ympärille, kalvo kokee yhdistettyjä veto-, leikkaus- ja lävistysvoimia. Tyypillinen porsaan kylkiluun kärki voi kohdistaa paikallista painetta yli 200 N/mm² täydessä tyhjiössä (99,5 % ilmanpoisto). Vakio yksikerroksinen LDPE-kalvo rikkoutuu noin 40-60 N/mm². Jopa tavanomaiset koekstrudoidut kalvot ilman erillisiä puhkaisukerroksia epäonnistuvat noin 80-100 N/mm².
Kriittiset tekijät, jotka nopeuttavat puhkaisuja
- Luun morfologia : Sahatut luut muodostavat mikrosahalaitaiset reunat; halkeilevat luut muodostavat teräviä hiutaleita.
- Tyhjiön taso : Korkeampi tyhjiö (lähempänä absoluuttista) lisää kalvon jännitystä luuta vasten.
- Lämpötila : Kylmä liha (2-4°C) tekee monista polymeereistä vähemmän sitkeitä, mikä vähentää puhkaisun kestävyyttä jopa 30 %.
- Pakettien käsittely : Tärinä kuljetuksen aikana aiheuttaa mikroliikkeitä, jotka leikkaavat kalvokerrosten läpi.
Näiden mekaniikkojen ymmärtäminen johtaa yhteen johtopäätökseen: passiivinen paksuus ei ole riittävä. Teollisuus on siirtynyt kohti aktiivisia puolustusjärjestelmiä, joissa yhdistyvät lujat kerrokset, iskunmuuntimet ja geometrinen muotoilu. Tämä on paikka koekstrudoitu nailonkalvo on ratkaisevassa roolissa. Nailon (polyamidi) tarjoaa poikkeuksellisen murtovenymän (300-500 %) ja korkean vetolujuuden, mutta vain oikein sijoitettuna monikerroksiseen rakenteeseen.
Kuva 1: Mekaaninen jännitysanalyysi luun kärjen puristamisesta tyhjiökalvoa vasten. Terävä kärki luo eksponentiaalisen paineen nousun vaatien edistyneitä iskunkestävät tyhjiöpussit erikoistuneilla puhkaisukerroksilla.
3. Materiaalitieteellinen erittely: puhkaisujen kestävyyden keskeiset ominaisuudet
Kaikki elokuvat eivät ole samanarvoisia. Luun puhkeamisen estämiseksi pakkauskalvon on oltava erinomainen kolmella mekaanisella alalla: lävistyskestävyys (voima tunkeutua), repeytymisen vastustuskyky (kyky pysäyttää leikkauksen alkamisen jälkeen) ja iskun voimaa (energian imeytyminen äkillisen kuormituksen alaisena). Alla on tekninen vertailu tavallisista lihapakkauksissa käytettävistä kalvomateriaaleista.
| Materiaali | Pistonkestävyys (ASTM F1306) | Break-venymä | Iskun voimakkuus (Dart Drop) | Kustannusindeksi |
|---|---|---|---|---|
| LDPE (Low Density PE) | 1,2-1,8 N | 150-300 % | 60-90 g | 1.0 |
| LLDPE (lineaarinen LDPE) | 2,0 - 2,5 N | 500-800 % | 120-180 g | 1.2 |
| Nylon 6 (yksikerros) | 4,5 - 5,5 N | 300-400 % | 250-320 g | 2.5 |
| 7-kerroksinen koekstrudoitu nailon/EVOH | 7,2 - 8,5 N | 450-550 % | 450-550 g | 2.8 |
Kuten näkyy, koekstrudoitu nailonkalvo monikerroksisiin rakenteisiin integroituna tarjoaa lähes neljä kertaa LDPE:n puhkaisukestävyyden. Avain on synergia: ulommat nailonkerrokset antavat jäykkyyttä puhkaisun kestävyydelle, kun taas sisempi sidekerrokset ja etyleenivinyylialkoholi (EVOH) lisäävät happisulkua joustavuutta tinkimättä. Nykyaikaiset 7-kerroksiset koekstrudoidut kalvot sisältävät myös iskunmuuntajia (esim. maleiinihappoanhydridillä oksastettuja polyolefiineja), jotka absorboivat ja hajottavat luun törmäysten aiheuttaman energian.
Eurooppalaisen lihapakkausinstituutin vuonna 2023 tekemässä tutkimuksessa (käytännön mukaan nimetön) testattiin 50 000 tyhjiöpussia, joissa oli luullisia porsaankyljyksiä. Tavallisten 90 mikronin polyeteenipussien puhkaisuaste oli 4,8 %. Siirtyminen 70 mikronin 7-kerroksiseen koekstrudoituun nailonia ja EVOH:ta sisältävään rakenteeseen vähensi puhkaisujen määrää 0,9 prosenttiin – 81 % parannus ohuemmasta huolimatta. Tämä todistaa, että älykäs kerrossuunnittelu voittaa raakaa paksuutta.
4. Miten Koekstrudoitu korkean esteen tyhjiökalvo Ehkäisee luun puhkeamista
Vallankumouksellinen muutos lihapakkauksissa on tulo koekstrudoitu korkean esteen alipainekalvo . Toisin kuin laminoidut kalvot (joissa kerrokset liimataan yhteen ekstruusion jälkeen), koekstruusio sitoo useita polymeerejä sulassa tilassa, luoden erottamattomia kerroksia, joissa on erinomainen mekaaninen lukitus. Tämä prosessi mahdollistaa puhkaisun kestävien materiaalien tarkan sijoittamisen juuri sinne, missä niitä tarvitaan.
7-kerroksisen pistonkestävän rakenteen anatomia
- Kerros 1 (ulompi): Nylon 6 – korkea vetolujuus, kulutuskestävyys, kestää luun hankausta.
- Taso 2: Sidohartsi (liima) – kiinnittää nailonin suojakerrokseen.
- Taso 3: EVOH – happisulku (pitää lihan tuoreena, mutta lisää myös jäykkyyttä).
- Kerros 4 (ydin): Iskumodifioitu polyamidi – pistotulppa; vaimentaa iskuja.
- Taso 5: Sidohartsi – toinen liimakerros.
- Taso 6: Nylon-kopolymeeri – joustoaine estää halkeilua.
- Kerros 7 (sisätiiviste): LLDPE/ionomeerisekoitus – helppo sulkeminen ja kemiallinen kestävyys lihamehuille.
Tämä arkkitehtuuri tarjoaa jopa 8,5 N (ASTM F1306) puhkaisun kestävyyden, mikä ylittää huomattavasti tavallisten tyhjiöpussien 2-3 N. Lisäksi koekstruusioprosessi poistaa heikot kohdat, jotka liittyvät liimalaminointiin (joka voi epäonnistua ajan myötä tai kosteuden vaikutuksesta). Luu-sovelluksissa nailonkerrokset tarjoavat myös poikkeuksellisen "läpiviennin" vastustuskyvyn – mikä tarkoittaa, että jos luun kärki tunkeutuu ulkokerroksen läpi, sisempi iskumodifioitu polyamidi estää repeämien etenemisen ja estää täydellisen rikkoutumisen.
Todellinen validointi: Karitsan telineprosessori siirtyi 7-kerroksisiin koekstrudoituihin pusseihin, joiden kokonaispaksuus on 80 µm. Terävämmistä kylkiluista huolimatta heidän kuukausittaiset pistokseen liittyvät korvaukset putosivat 6,2 prosentista 0,4 prosenttiin. Kalvo paransi myös automaattisten tyhjiötiivisteiden työstettävyyttä johdonmukaisten liukuominaisuuksien ansiosta.
5. Bone Guard -pakkaus: fyysiset ja suunnittelustrategiat
Paraskin elokuva hyötyy täydentävyydestä luusuojapakkaus tekniikoita. Nämä ovat fyysisiä vastatoimia, jotka vähentävät jännityksen keskittymistä ennen kuin se saavuttaa pussimateriaalin.
Todistetut Bone Guard -menetelmät
- Luusuojatut hihat : Valmiiksi leikatut polyeteenistä tai vaahtomuovista tehdyt hihat, jotka on sijoitettu terävien luupäiden päälle (esim. T-luun kärjet). Vähentää pistepainetta jakamalla kuorman laajemmalle alueelle.
- Taitettu filmitekniikka : Pussimateriaalin kaksikerroksinen taitto luun kosketusalueilla lastauksen aikana – luo paikallista vahvistusta.
- Kulman kulmat : Pussit, joissa on sivu- tai pohjakulmakivet, mahdollistavat luun ulkonemien asettumisen laskoksiin sen sijaan, että ne painautuisivat suoraan tasaista kalvoa vasten.
- Contour tyhjiötyökalut : Käytä tyhjiökammion sisäosia, jotka tukevat lihan muotoa, estäen luuta työntämästä kalvoa vasten evakuoinnin aikana.
Tiedot siipikarjaprosessoreista, joissa käytetään luusuojahihoja: 65 % vähemmän reisiluun pistoskohtia, jopa käytettäessä tavallisia tyhjiöpusseja. Kun yhdistetään iskunkestävät tyhjiöpussit ja koekstrudoitu nailonkalvo , puhkaisujen määrä laski alle 0,1 % pitkäaikaisissa testeissä. Tärkeintä on sovittaa suojamateriaali kalvoon – pehmeät vaahtomuoviholkit voivat tarttua tiivistysalueisiin, joten jäykät polypropeenisuojat ovat suositeltavia nopeilla linjoilla.
Maksimaalisen luotettavuuden saavuttamiseksi harkitse seuraavaa päätösmatriisia valitessasi lihatyyppiin perustuvia luusuojamenetelmiä:
| Lihatuote | Luun terävyys | Suositeltu vartija | Elokuvan vaatimus |
|---|---|---|---|
| Porsaankyljys (luullinen) | Keskikokoinen (sahattu) | Kulmakiinnitteinen pussi | 3-kerroksinen koekstrudoitu nailon |
| Naudan T-luu | Korkea (halkeama) | Luusuojan hihan vahvistettu vyöhyke | 7-kerroksinen korkea vaikutus |
| Lammas teline | Extreme (ohut kylkiluu) | Kaksikerroksinen taitto | 7-kerroksinen, johon on lisätty 10 % iskunvaimennusainetta |
| Kanan reisi | Matala mutta lukuisia | Contour tyhjiötyökalut | Normaali koekstrudoitu nailon |
6. Suorituskyvyn vertailuarvot: Tietoihin perustuvat parannukset
Lihan pakkaajat, jotka päivittävät erityisiin pistosuojajärjestelmiin, raportoivat mitattavissa olevan sijoitetun pääoman tuottoprosentin kuukausien kuluessa. Alla on aggregoituja suorituskykyindikaattoreita useista toimitiloista (anonymisoitu, toimialatutkimuksiin perustuen).
- Puhkaisunopeuden vähentäminen : Keskimääräisestä 5,2 %:sta 0,4-0,8 %:iin 7-kerroksiseen koekstrudoituun kalvoon siirtymisen jälkeen luusuojastrategialla.
- Asiakas palaa vuotojen takia : Vähenee 72 % 12 viikossa.
- Pakkauslinjan tehokkuus : 15 % vähemmän seisokkeja laukkujen vaihdoissa ja uudelleen pakkaamisessa.
- Tuotteen säilyvyysajan pidentäminen : Hapen sisäänpääsy minimoitu – tyhjiönpidätyskyky parani 40 % tavallisiin pusseihin verrattuna.
- Materiaalin käyttö : Ohuemmilla kalvoilla (70 µm vs. 120 µm perinteinen) saavutetaan parempi suorituskyky, mikä vähentää muovin kulutusta 40 % pakkausta kohti.
Yhdessä tapaustutkimuksessa seurattiin 250 000 tyhjiöpakkausta luullista porsaan lapaa kuuden kuukauden aikana. Kontrolliryhmässä (standardi 100 um LDPE/PA-laminaatti) oli 8 750 vuotoa (3,5 %). Testiryhmällä (80 um:n 7-kerroksinen koekstrudoitu korkean esteen omaava kalvoluusuojus reisiluun kärjessä) oli vain 625 vuotoa (0,25 %). Kustannussäästöt uudelleentyöstössä ja palautuksissa olivat 0,12 dollaria pakkausta kohden – suurilla määrillä merkittävää.
On tärkeää huomata se koekstrudoitu korkean esteen alipainekalvo tarjoaa myös erinomaisen selkeyden tarkastukseen ja paremman kuumatarttumislujuuden, mikä estää tiivisteen vaurioitumisen evakuoinnin aikana. Nämä toissijaiset hyödyt ovat usein suuremmat kuin hieman korkeammat materiaalikustannukset.
7. Oikean tyhjiöpussin valitseminen luullisen lihan levittämiseen
Optimaalisen pakkausratkaisun valitseminen edellyttää puhkaisuriskin, estetarpeiden ja koneiden yhteensopivuuden tasapainottamista. Käytä tätä teknistä valintaopasta.
Vaiheittainen päätöksentekoprosessi
Yllä oleva vuokaavio auttaa järjestelmällisesti vähentämään puhkeamisriskiä. Useimmissa luusovelluksissa suosittelemme aloittamista 7-kerroksisesta koekstrudoidusta rakenteesta, joka sisältää vähintään 20 % nailonia ulkokerroksissa ja EVOH-ytimen suojana. Jos tuotteessasi on erittäin terävät luut (esim. lampaan kyljykset), yhdistä edistynyt kalvo jäykkään luusuojuksen kanssa. Pehmeämmille luille (kanansiipien kärjet) 5-kerroksinen koekstrudoitu nailonkalvo saattaa riittää, mutta varmista aina 10 000 pakkauksen tuotantokokeella.
8. Usein kysytyt kysymykset luunpunktioiden ehkäisystä
K1: Voiko paksumpi tavallinen tyhjiöpussi estää luun puhkeamisen sekä ohuen koekstrudoidun kalvon?
Ei. Pistonkestävyys ei ole pelkästään paksuudesta riippuvainen. 120 µm:n LDPE-pussilla on pienempi puhkaisuvoima (noin 2,2 N) kuin 70 µm:n 7-kerroksisella koekstrudoidulla nailonkalvolla (7,5-8,5 N). Kerrosrakenne iskunkestävillä aineilla ja suuntautuneella nylonilla tarjoaa erinomaisen energian hajaantumisen. Paksut yksikerroksiset kerrokset muuttuvat usein hauraiksi, etenkin jäähdytyslämpötiloissa.
Q2: Miten alipainetaso vaikuttaa puhkaisuriskiin?
Suurempi tyhjiö (pienempi absoluuttinen paine) lisää kalvon jännitystä luuta vasten. 99,9 % tyhjiössä kalvo vedetään tiukasti jokaiseen ulkonemaan, suurennuspisteen jännitys. Pikkojen vähentämiseksi jotkin prosessorit käyttävät "pehmeää tyhjiö" -sykliä (95-97 %) erittäin teräville luille yhdistettynä iskunkesviin pusseihin. Paras käytäntö on kuitenkin käyttää puhkaisunkestävää kalvoa, joka käsittelee täyden tyhjiön virheettömästi.
Kysymys 3: Ovatko luusuojukset yhteensopivia automaattisten säkkityskoneiden kanssa?
Kyllä, mutta vain jos hihan materiaali on riittävän jäykkää välttääkseen juuttumisen. Pehmeät vaahtomuoviholkit voivat tarttua tiivistetankoihin; jäykät polypropeeni- tai HDPE-holkit toimivat luotettavasti. Jotkut konetoimittajat tarjoavat lisäapplikaattoreita, jotka liukuvat suojukset luun päihin ennen pussittamista. Nopeilla linjoilla kannattaa harkita pusseja, joissa on integroidut vahvistetut vyöhykkeet (vahvikkeet) erillisten hihojen sijaan.
Q4: Vaikuttaako koekstrudoitu nailonkalvo tiivisteen lujuuteen tai happisulkuun?
Oikein suunniteltu koekstruusio itse asiassa parantaa molempia. Nailon tarjoaa mekaanista lujuutta, kun taas sisäiset tiivistekerrokset (ionomeeri tai LLDPE-sekoitukset) ylläpitävät vahvoja, kontaminaatiota sietäviä tiivisteitä. EVOH-ydin takaa alle 0,5 cc/m²/vrk hapen siirtymisnopeudet. Varmista kuitenkin, että tiivistekerros on yhteensopiva tyhjiötiivistäjäsi lämpötilaprofiilin kanssa; ota yhteyttä elokuvan toimittajaan saadaksesi erityisiä suosituksia.
Kysymys 5: Mikä on tyypillinen kustannusten nousu iskunvakuisiin pusseihin vaihtamisesta?
Yksikkökohtaisesti laskettuna 7-kerroksiset koekstrudoidut puhkaisunkestävät pussit maksavat 20–40 % enemmän kuin tavalliset tyhjiöpussit. Nettokustannus on kuitenkin usein neutraali tai negatiivinen (säästö), kun otetaan huomioon tuotehävikin väheneminen, pienemmät palautukset ja pienempi työmäärä. Monet prosessorit näkevät täyden sijoitetun pääoman tuottoprosentin 3–6 kuukaudessa pelkästään vuotojen vähentämisen vuoksi.
Q6: Voinko kierrättää koekstrudoituja nylon-tyhjiöpusseja?
Monikerroksiset kalvot ovat haastavia tavanomaisille kierrätysvirroille. Kehittyneitä kierrätystekniikoita (liuotinpohjainen delaminointi) on kuitenkin tulossa. Tällä hetkellä monet lihanjalostajat työskentelevät erikoistuneiden kierrättäjien kanssa, jotka hyväksyvät sekoitettuja polyolefiini/nailonkalvoja. Tarkista aina paikalliset määräykset. Teollisuus on siirtymässä kohti kierrätettäväksi suunniteltua koekstruusiota yhteensopivien polymeeriperheiden kanssa.