

1. Polyeteenikalvotyyppien määrittely: LDPE, LLDPE ja HDPE
Polyeteenikalvot (PE) hallitsevat joustavia pakkauksia monipuolisuutensa, kemikaalien kestävyytensä ja kustannustehokkuutensa ansiosta. Teolliset sovellukset perustuvat kolmeen suureen alaryhmään: ldpe elokuva (pienitiheyspolyeteeni), lldpe elokuva (lineaarinen matalatiheyksinen polyeteeni) ja hdpe elokuva (suuritiheyksinen polyeteeni). Jokaisella on erilliset mekaaniset ja optiset ominaisuudet, jotka määräytyvät polymeeriketjun haarautumisesta ja kiteisyydestä. Näiden erojen ymmärtäminen on olennaista polyeteenikalvojen valmistajat kun suunnitellaan ratkaisuja elintarvikepakkauksiin, maatalouskansiin tai raskaisiin teollisuusvuorauksiin.
LDPE:lle on ominaista korkea joustavuus, selkeys ja iskunkestävyys. LLDPE tarjoaa erinomaisen vetolujuuden ja lävistyskestävyyden lineaarisen rakenteensa ja lyhyiden oksien ansiosta. HDPE:llä on korkea kiteisyys, joka tarjoaa jäykkyyttä, sulkukykyä ja erinomaisen kemiallisen kestävyyden. Alla olevassa taulukossa on yhteenveto tärkeimmistä teknisistä parametreista, joihin yleisesti viitataan puhalluskalvolinjoissa ja ekstruusiopinnoitusprosesseissa.
| Omaisuus | LDPE kalvo | LLDPE elokuva | HDPE-kalvo |
|---|---|---|---|
| Tiheys (g/cm³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Vetolujuus (MD, MPa) | 10-20 | 25-45 | 25-40 |
| Murtovenymä (%) | 400-650 | 500-800 | 200-500 |
| Vesihöyryn läpäisynopeus (WVTR, g/(m²·päivä)) | 6-15 | 5-12 | 2-6 |
| Optinen selkeys | Korkea | Keskikorkea | Matala-läpinäkymätön |
| Tyypilliset sovellukset | Kutistekalvo, kevyet pakkaukset, pussit | Stretch wrap, raskaat säkit, vuoraukset | Päivittäistavarat, T-paitapussit, teolliset lakanat |
Nykyaikaisessa valmistuksessa LDPE:n ja LLDPE:n sekoittaminen optimoi prosessoitavuuden säilyttäen samalla sitkeyden. Erittäin vahvoihin sovelluksiin, hdpe elokuva manufacturers Käytä usein valettua tai puhallettua kalvokoekstruusiota yhdistämään HDPE:n jäykkyys tiivistyskerroksiin. Nämä ominaisuusprofiilit vaikuttavat suoraan muotin suunnitteluun, jäähdytystehokkuuteen ja käämitysjännitykseen polyeteenikalvorulla tuotantolinjoja.
2. Puhalluskalvon ekstruusio: ydintekniikka putkimaisille kalvoille
Puhalluskalvon suulakepuristus on edelleen yleisin valmistustekniikka ldpe elokuva , lldpe elokuva ja monikerroksiset koekstrudoidut rakenteet. Tässä prosessissa sulaa polymeeriä pakotetaan ylöspäin rengasmaisen suuttimen läpi, täytetään sisäisellä ilmalla kuplan muodostamiseksi, jäähdytetään ilmarenkaalla ja puristetaan litteäksi. polyeteenikalvorulla varastossa. Keskeisiä ohjausmuuttujia ovat puhallussuhde (BUR), huurreviivan korkeus (FLH) ja lentoonlähtönopeus, jotka yhdessä määrittävät kalvon mekaanisen suunnan ja paksuusprofiilin.
Teollisuustiedot osoittavat, että BUR-suhde 2:1 - 4:1 tuottaa tasapainoiset vetoominaisuudet MD/TD-suunnassa. Moderni puhalletut kalvoviivat sisältää automaattisen profiilin hallinnan, IBC:n (sisäinen kuplajäähdytys) ja gravimetrisen annostelun, jotta mittarin vaihtelu pysyy alle ±5 %. Tyypillinen linja teolliset polyeteenirullat voi tuottaa 250–500 kg/h yksikerroksiselle HDPE:lle, kun taas monikerroksiset linjat (3, 5 tai 7 kerrosta) parantavat estettä integroimalla PA- tai EVOH-kerroksia. Alla oleva kaavio esittää puhalluskalvon suulakepuristusjärjestelmän olennaiset komponentit.
Edistynyt puhalletut kalvoviivat integroi nyt reaaliaikainen paksuuden valvonta kapasitiivisten antureiden ja automaattisen muottipultin lämmityksen avulla mukautettu polylevy tuotanto tiukoilla toleransseilla (±5–8 %). Nämä tekniset päivitykset ovat ratkaisevan tärkeitä teolliset polyeteenirullat jotka vaativat tasaisen tasaisen leveyden ja vähemmän materiaalihukkaa.
3. Kehittynyt koekstruusio: PA/PE-kalvo- ja PA/PP-kalvorakenteiden suunnittelu
Yksikerroksiset PE-kalvot eivät riitä vaativiin suojasovelluksiin, kuten tyhjiöpakkauksiin, modifioituun ilmakehän pakkaukseen (MAP) ja kemialliseen eristykseen. Insinöörit luottavat monikerroksiseen koekstruusioon, jossa polyamidi (PA) yhdistetään polyolefiinien kanssa. Erityisesti pa/pe elokuva ja pa/pp elokuva edustavat edistyneitä suunniteltuja rakenteita, jotka yhdistävät happisulun (PA-kerros) tiivistyvyyteen ja kosteudenkestävyyteen (PE- tai PP-kerrokset). Tällaisten kalvojen hapenläpäisynopeus (OTR) on niinkin alhainen kuin 2–8 cm³/(m²·päivä·atm) 23 °C:ssa ja 50 % suhteellisessa kosteudessa verrattuna >2000 cm³:iin tavallisella PE:llä.
Tyypillisessä 5-kerroksisessa koekstruusiokonfiguraatiossa (PA/side/PE/side/PA tai symmetrinen PA/PE) PA-ydin edistää puhkaisun kestävyyttä, aromin säilymistä ja mekaanista lujuutta. Lämpömuovaussovelluksiin, pa/pp elokuva tarjoaa korkeamman lämmönkestävyyden (sulamispiste >160°C) PE-pohjaisiin rakenteisiin verrattuna, joten se sopii erinomaisesti retorttipusseihin tai kuumatäyttöpakkauksiin. Teollisuuskokeiden tiedot osoittavat, että koekstrudoitu PA/PE-kalvo vähentää pakkauksen epäonnistumisastetta 40 % pakasteruokasegmenteissä parannetun taipuishalkeilukestävyyden ansiosta.
PA/PE- ja PA/PP-koekstruusion tärkeimmät edut
- Happisulkuparannus jopa 98 % yksikerroksiseen PE:hen verrattuna.
- Erinomainen lämpömuovattavuus syvävetoalustalle (≥6 mm vetosuhde).
- Parannettu kemiallinen kestävyys öljyjä, rasvoja ja liuottimia vastaan.
- Yhteensopivuus nopeiden muoto-täyttö-saumauslinjojen kanssa.
Johtava polyeteenikalvojen valmistajat Käytä monikerroksisia puhallettuja tai valettuja linjoja, joissa on sidontakerroshartseja, jotta kerrosten välinen tartunta > 4 N/15 mm. Tulos on kestävä polyeteenikalvorulla varasto, joka täyttää tiukat elintarvikekontaktimääräykset ja teollisuusstjaardit, kuten EN 13678.
Kuva: Monikerroksisen polyeteenitelan valmistus – esimerkki sulkukalvojen teollisesta koekstruusiosta.
4. Mukautettujen polyesterilevyjen ja teollisuusrullien tekniset parametrit
Valmistus mukautettu polylevy ja teolliset polyeteenirullat vaatii tarkan leveyden, paksuuden, sydämen halkaisijan ja mekaanisten ominaisuuksien hallinnan. Tyypillistä polyeteenikalvorulla mitat ovat 500 mm - 3000 mm leveä, telan ulkohalkaisija jopa 1000 mm (ytimen sisähalkaisija 76 mm tai 152 mm). Raskaisiin teollisuuspäällysteisiin tai rakennushöyrynsulkuihin valmistetaan 100–300 µm paksu HDPE-levy UV-stabilisaattoreilla ja liukastumista estävällä pintakäsittelyllä.
Tärkeä parametri puhalletun kalvon suulakepuristuksessa mukautetun arkin avulla on layflat-leveys, joka korreloi suoraan kuplan kehän ja kelauslaitteen kireyden kanssa. Lisäksi seuraavassa taulukossa esitetään tyypilliset tekniset tiedot lldpe elokuva ja ldpe elokuva teollisuusrullat:
| Parametri | Mukautettu LDPE-levy | Teolliset LLDPE-rullat | HDPE Heavy Duty -rullat |
|---|---|---|---|
| Paksuusalue (µm) | 25-250 | 40-200 | 80-350 |
| Suurin rullan leveys (mm) | 2800 | 3000 | 2500 |
| Vetolujuus (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Iskun lujuus (Dat-pudotus, g) | 150-350 | 350-800 | 200-500 |
| Lisävarusteet | Slip, antiblokki, UV | Antistaattinen, liukastuva | UV, hiilimusta |
varten mukautettu polylevy , valmistajat säätävät suulakepuristimen ruuvin rakennetta (sulkuruuvit sekoitusosilla) ja suutinväliä (0,8–2,5 mm) paksuuden tasaisuuden säilyttämiseksi. Nopeat rullauskoneet, joissa on suljetun silmukan kireyden säätö, eliminoivat teleskooppimisen ja varmistavat tasaisen rullan kovuuden, mikä on välttämätöntä loppupään muunnosprosesseissa, kuten pussien valmistuksessa tai laminoinnissa.
5. Tärkeimmät sovellukset Polyeteenikalvorullien hyödyntäminen eri teollisuudenaloilla
Sopeutumiskyky ldpe elokuva , lldpe elokuva ja coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
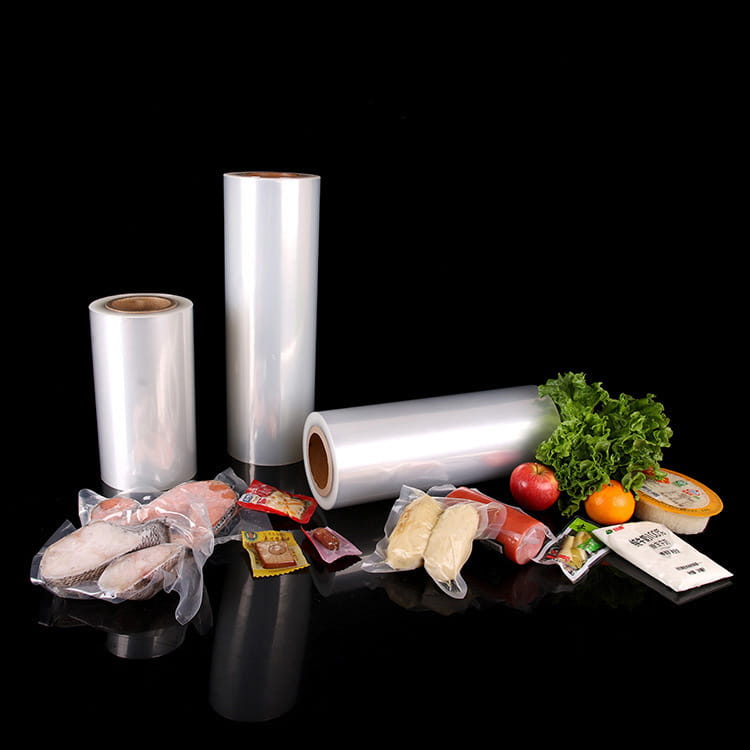
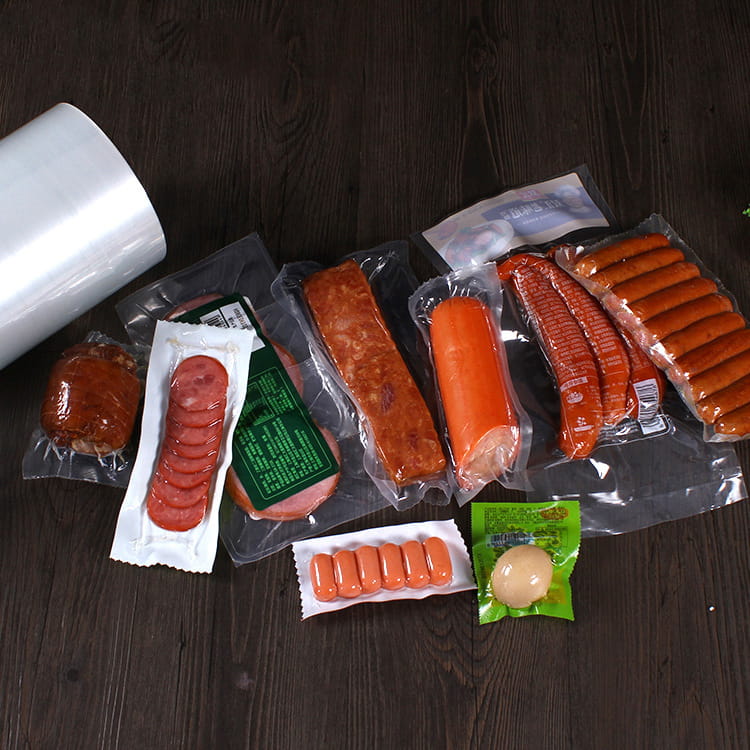
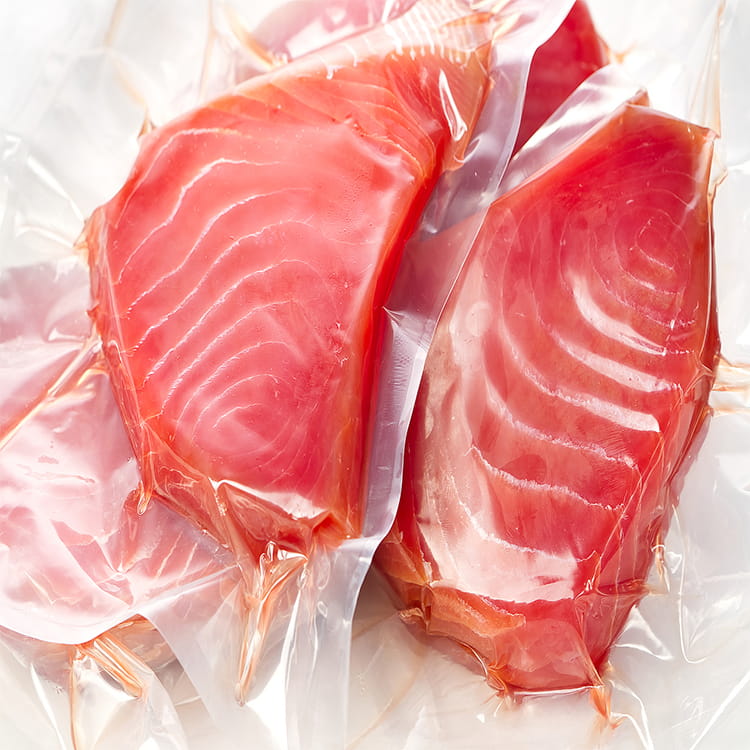
- Elintarvikkeiden pakkaus: LDPE-pohjaiset kutistekalvot siipikarjatarjottimiin, LLDPE-joustokupu kuormalavojen käärimiseen ja pa/pe elokuva juuston tai lihan säilöntään (pidentää säilyvyyttä 7 päivästä 21 päivään).
- Maatalouselokuvat: UV-stabiloitu LDPE kasvihuonepeitteille (elinikä 12–24 kk) ja säilörehun venytyskalvoille käyttämällä monikerroksista LLDPE/side/EVOH:ta hapen sisäänpääsyn vähentämiseksi 90 %.
- Raskaat teollisuussäkit: Koekstrudoidut HDPE/LLDPE-kalvot, joiden paksuus on 120–180 µm ja jotka saavuttavat > 400 N:n yläkuormituksen kestävyyden rakennusmateriaaleille tai kemiallisille jauheille.
- Lääketiede ja hygienia: Hengittävät kalvot, jotka on valmistettu lisäämällä PE:hen kalsiumkarbonaattitäyteaineita ja sitten venyttämällä mikrohuokosten luomiseksi; käytetään kirurgisissa verhoissa ja suojakuorissa.
Markkina-analyysit osoittavat, että globaali kysyntä teolliset polyeteenirullat kasvaa 4,2 % vuosittain sähköisen kaupankäynnin pakkausten ja automaation vetämänä. Polyeteenikalvojen valmistajat investoi puhallettuihin kalvolinjoihin, joissa on värähtelevä vetoketju vähentääksesi mittakaistaa, mikä takaa ASTM D2103 -standardien mukaisen rullan laadun.
6. Laadunvalvonta ja materiaalin valinta kalvonvalmistajille
Johdonmukainen korkean suorituskyvyn tuotanto polyeteenikalvorulla inventaario perustuu tiukoihin laatuprotokolliin. Polyeteenikalvojen valmistajat hyödyntää laboratoriotestejä sulavirtausindeksin (MFI), geelimäärän ja optisten ominaisuuksien suhteen. varten puhalletut kalvoviivat , online-valvontajärjestelmät seuraavat paksuutta kapasitiivisten tai beta-antureiden avulla, jotka tarjoavat suljetun silmukan palautetta automaattiseen suuttimeen. ASTM D882:n mukainen vetolujuustestaus on pakollinen räätälöidyissä tilauksissa, jotka vaativat erityistä venymistä (esim. >600 % stretchkalvolle).
Materiaalin valintaan kuuluu Ziegler-Nattan tai metalloseenikatalysoidun LLDPE:n välillä - jälkimmäinen tarjoaa kapeamman molekyylipainojakauman ja paremman selkeyden. Korkean suorituskyvyn vuoksi mukautettu polylevy , regenerointisuhteita on valvottava (<20 % jälkiteollista romua) hajoavien geelien välttämiseksi. Lisäksi sähköstaattinen kiinnitys ja koronakäsittely (38–44 dyne/cm) varmistavat painettavuuden ja laminoinnin lujuuden. Alla olevassa taulukossa esitetään yleiset laatutestit ja hyväksymiskriteerit:
| Testiparametri | menetelmä | Tyypillinen erittely (LDPE/LLDPE) |
|---|---|---|
| Paksuuden vaihtelu | ASTM D374 | ±5 % nimellisarvosta |
| Vetolujuus (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Elmendorfin kyynel (MD) | ASTM D1922 | 150-400 g |
| COF (filmistä elokuvaan) | ASTM D1894 | 0,2 - 0,4 |
Edistynyt manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring teolliset polyeteenirullat toimii kylmässä (−20°C) tai korkeassa lämpötilassa (60°C).
Usein kysytyt kysymykset (FAQ)
Q1: Mikä on tärkein ero LDPE-kalvon ja LLDPE-kalvon välillä suulakepuristuksessa?
LDPE:llä on korkeampi sulalujuus ja sitä on helpompi käsitellä puhalletut kalvoviivat , joka tarjoaa parempaa selkeyttä ja kiiltoa. LLDPE tarjoaa erinomaisen veto-, puhkaisu- ja repäisylujuuden, mutta vaatii suurempaa moottoritehoa korkeamman viskositeetin vuoksi. LDPE/LLDPE-sekoitukset ovat yleisiä tasapainottamaan prosessoitavuutta ja mekaanista sitkeyttä.
Q2: Miten PA/PE-kalvo verrattuna PA/PP-kalvoon elintarvikepakkauksiin?
pa/pe elokuva tarjoaa erinomaisen suljettavuuden ja kosteussulun alhaisin kustannuksin, soveltuu kylmä-/pakassovelluksiin. pa/pp elokuva kestää korkeampia lämpötiloja (retortti jopa 121 °C) ja tarjoaa erinomaisen kemikaalinkestävyyden, joka on ihanteellinen valmisruokiin ja kuumatäyttöpakkauksiin.
Q3: Voidaanko mukautettua polyesterilevyä kierrättää teollisen käytön jälkeen?
Kyllä, useimmat polyeteeniteollisuuden telat ovat kierrätettävissä mekaanisten kierrätysvirtojen kautta. Kuitenkin usean materiaalin koekstruusiot (PA/PE) edellyttävät erotusta tai yhteensopivia aineita. Monet valmistajat tarjoavat takaisinottoohjelmia jälkiteolliselle jätteelle kierrätettyjen pellettien tuottamiseksi muihin kuin elintarvikkeiden kanssa kosketuksiin joutuviin kerroksiin.
Q4: Mitkä ovat HDPE-kalvon tyypilliset paksuusalueet raskaassa käytössä?
varten construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. HDpe-kalvojen valmistajat muuta tiheyttä usein lisäaineilla erityisen jäykkyyden ja repeytyskestävyyden saavuttamiseksi.
Kysymys 5: Kuinka voin varmistaa tasaisen mittarin tasaisuuden polyeteenikalvorullassani?
Säilytä tasainen sulamislämpötila, käytä automaattista muottipultin ohjausta paksuuden skannauksella ja optimoi jäähdytysilman virtaus kuplan ympärillä. Moderni puhalletut kalvoviivat varustettu IBC:llä (sisäinen kuplajäähdytys) voi vähentää mittarin vaihtelua ±3–5%.