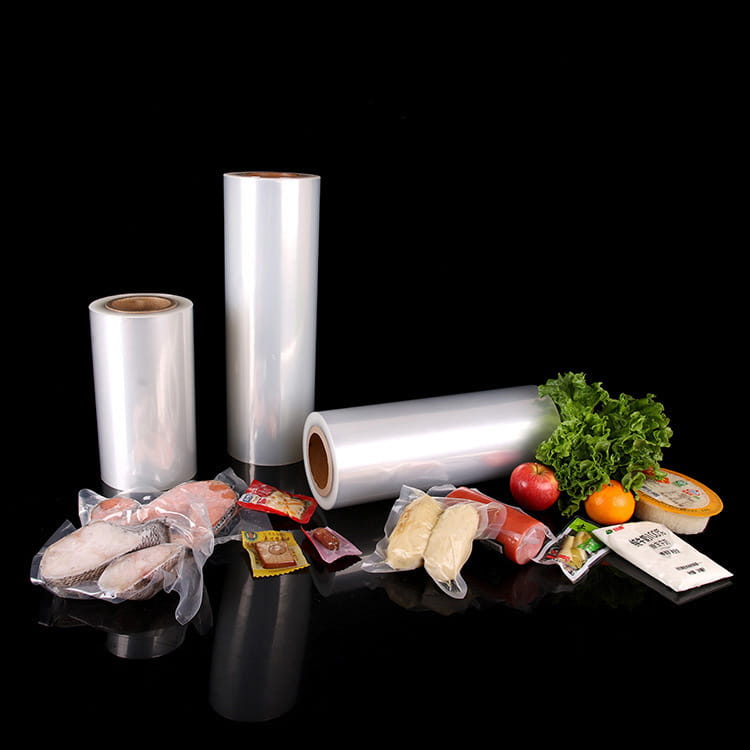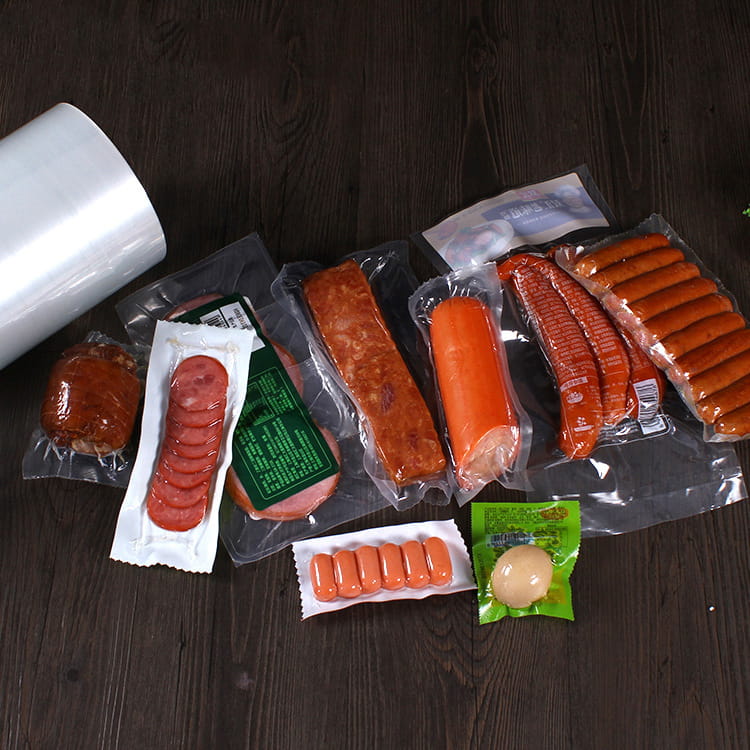


Joustopakkausten maailmassa läpinäkyvä putkimainen pakkauskalvo on kaikkialla läsnä oleva ja kriittinen materiaali, joka toimii ensisijaisena suojaratkaisuna hämmästyttävälle valikoimalle tuotteita. Tuoretuotteista ja leivonnaisista tekstiileihin ja paperitavaroihin sen monipuolisuus on vertaansa vailla. Tässä kategoriassa on kuitenkin perustavanlaatuinen valmistusjako, joka vaikuttaa merkittävästi kalvon suorituskykyyn, kustannuksiin ja soveltuvuuteen tiettyihin sovelluksiin: valinta puhallus- ja valutuotantoprosessien välillä.
Ydinvalmistusprosessien ymmärtäminen
Jotta lopputuotteen erot voidaan ymmärtää täysin, on ensin ymmärrettävä erilliset teolliset menetelmät, joita käytetään puhalluksen ja valun luomiseen. läpinäkyvä putkimainen pakkauskalvo . Vaikka nämä prosessit on suunniteltu sulattamaan ja muodostamaan polyeteenihartseja, ne noudattavat erilaisia polkuja, jotka painavat ainutlaatuisia ominaisuuksia kalvoon.
Puhalluskalvon ekstruusioprosessi
Puhalluskalvoprosessi, jota usein pidetään perinteisempänä menetelmänä, on jatkuva putkimainen toiminta. Se alkaa polyeteenihartsipellettien syöttämisellä ekstruuderiin. Ekstruuderin sisällä pyörivä ruuvi kuljettaa pelletit kuumennettujen vyöhykkeiden läpi, joissa ne sulatetaan homogeeniseksi, viskoosiksi muovisulaksi. Tämä sula polymeeri pakotetaan sitten ylöspäin pyöreän muottipään läpi, jolloin muodostuu jatkuva, paksuseinämäinen putki. Prosessin nimi tulee seuraavasta kriittisestä vaiheesta: tarkka määrä ilmaa johdetaan suuttimen keskustan läpi, jolloin putki täyttyy ilmapallon tavoin. Tämä täyttö venyttää kalvoa säteittäisesti ohentaen seiniä ja samalla jäähdyttäen sitä sen kulkiessa ylöspäin. Kuplaa ympäröivät ilmarenkaat tarjoavat hallitun jäähdytyksen. Tuloksena oleva kupla voi olla useita kerroksia korkea. Kun kupla on jäähtynyt, se painuu kokoon sarjalla ohjauskehyksiä ja nippiteloja muodostaen tasaisen putken läpinäkyvä putkimainen pakkauskalvo jotka voidaan sitten kääriä rullille myöhempää muuntamista, kuten painatusta tai pussien valmistusta, varten. Koko prosessi on tasapainotettu lämmön, paineen ja jäähdytyksen toiminto, jonka tuloksena on kalvo, joka venyy sekä koneen suunnassa (MD) että poikittaissuunnassa (TD).
Valukalvon ekstruusioprosessi
Sitä vastoin valukalvoprosessi on lineaarisempi ja nopeampi menetelmä. Samoin kuin puhallettu kalvo, se alkaa hartsipellettien sulattamisesta ekstruuderissa. Kuitenkin sula polymeeri puristetaan sitten tasaisen, vaakasuoran suuttimen läpi, jossa on usein leveä, rakomainen aukko. Suulakehuuli on sijoitettu hyvin lähelle suurta, tarkasti jäähdytettyä pyörivää telaa, joka tunnetaan jäähdytystelana tai valutelana. Kun ohut sulan polymeerin verho poistuu suulakkeesta, se sammutetaan välittömästi - kiinnitetään - tämän jäähdytetyn telan pinnalle. Tämä nopea jäähtyminen on valukalvoprosessin tunnusmerkki. Kiinteytynyt kalvo poistetaan sitten jäähdytystelasta ja johdetaan ylimääräisten jäähdytystelojen yli ennen kuin se leikataan reunoista ja kääritään teloille. Koska kalvoa venytetään ensisijaisesti konesuunnassa, kun sitä vedetään kohti jäähdytystelaa, ja koska se sammutetaan niin nopeasti, sen molekyylirakenne on olennaisesti erilainen kuin puhalletun kalvon. Tämä ero muodostumisessa ja jäähdytyksessä on perimmäinen syy vaihteleviin suorituskykyominaisuuksiin, joita käsitellään seuraavissa osissa. Hakutermi valettu polypropeenikalvo noudattaa usein samanlaista prosessia, vaikka painopisteemme on edelleen polyeteenipohjainen läpinäkyvä putkimainen pakkauskalvo .
Filmin tärkeimpien ominaisuuksien vertaileva analyysi
Puhalletun ja valetun kalvon erilaiset valmistusreitit sanelevat suoraan niiden lopulliset fysikaaliset ja optiset ominaisuudet. Nämä ominaisuudet muodostavat perustan, jolle ostajien ja tukkukauppiaiden on tehtävä valintansa. Valinta niiden välillä on lähes aina kompromissi, jossa tietyt attribuutit asetetaan etusijalle toisiin nähden sovelluksen vaatimusten perusteella.
Selkeys, kiilto ja optinen läpinäkyvyys
Yksi välittömästi havaittavista eroista näiden kahden kalvotyypin välillä on niiden optisissa ominaisuuksissa. Valettu kalvo on yleisesti tunnustettu erinomaisesta kirkkaudestaan ja korkeakiiltoisesta viimeistelystä . Syynä tähän on sen nopea jäähdytys jäähdytystelalla. Tämä nopea jäähdytys ei anna aikaa suurten polymeerikiteiden muodostumiselle kalvorakenteessa. Sen sijaan se luo paljon amorfisemman tai ei-kiteisen mikrorakenteen. Tämä hieno, 无序-rakenne hajottaa vähemmän valoa, jolloin tuloksena on poikkeuksellisen kirkas kalvo, jonka pinta on loistava, kiiltävä ja parantaa pakatun tuotteen ulkonäköä. Tämä tekee cast läpinäkyvä putkimainen pakkauskalvo ihanteellinen valinta sovelluksiin, joissa tuotteiden näkyvyys on ensiarvoisen tärkeää, kuten korkealuokkaiset leivonnaiset, tuoretuotteet ja vähittäiskaupan tuotteet, joissa katseenvangitsija esitys voi suoraan vaikuttaa myyntiin.
päinvastoin, puhalletulla kalvolla on tyypillisesti vähemmän kirkkautta ja sumeampi ulkonäkö mattapinnan rinnalla. Hitaampi, ilmapohjainen jäähdytysprosessi puhalluskalvotornissa mahdollistaa suurempien kiderakenteiden muodostumisen polymeeriin. Nämä kiteet sirottavat valoa kulkiessaan kalvon läpi luoden tyypillisen sameuden ja vähentäen sen kiiltoa. Vaikka tätä voidaan pitää haittana joillekin sovelluksille, se voi olla toivottavaa toisille. Mattapinta voi välittää maalaismaista aitouden tunnetta, joka on usein suositeltu tietyissä artesaanielintarvikkeissa, ja se on myös vähemmän altis naarmuille ja käsittelyjäljeille muuntamisen ja pakkausprosessin aikana. Ostajan kannalta keskeinen kysymys on, tarvitaanko kristallinkirkasta esitystä vai vankkaampaa, mattapintaista ulkonäköä.
Mekaaninen lujuus ja kestävyys
Lujuusprofiili a läpinäkyvä putkimainen pakkauskalvo on kriittinen tuotteiden säilyttämiseksi ja suojaamiseksi koko toimitusketjussa. Tässä puhalluskalvoprosessilla on merkittävä etu yhdellä avainalueella: lävistyskestävyys ja repäisylujuus . Koska puhallettua kalvokuplaa venytetään sekä koneen että poikittaissuunnassa täytön aikana, se kehittää tasapainoisemman molekyylisuunnan. Tämä biaksiaalinen suuntaus edistää erinomaista sitkeyttä ja kestävyyttä repeytymistä ja puhkaisua vastaan mistä tahansa suunnasta. Tämä tekee puhalletun läpinäkyvä putkimainen pakkauskalvo soveltuu erityisen hyvin raskaiden, terävien tai epäsäännöllisen muotoisten esineiden, kuten laitteistojen, juureksien, pakastetuotteiden ja teollisuusosien, pakkaamiseen. Hakutermi raskaat poly-pussit on lähes yksinomaan puhallettujen kalvotuotteiden täyttämä tämän luontaisen sitkeyden vuoksi.
Valettu filmi, jossa on ensisijaisesti konesuuntainen suunta, on esillä ylivoimainen vetolujuus koneen suunnassa mutta yleensä pienempi repeytymis- ja puhkaisuvastus verrattuna vastaavan kokoiseen puhalluskalvoon. Sen vahvuus on yksisuuntaisempi. On kuitenkin tärkeää huomata, että cast-filmi tarjoaa erinomaisia kestävyys ja skaalautuvuus moniin sovelluksiin, erityisesti nopeisiin automatisoituihin laitteisiin, joissa sen jäykkyys ja tasaisuus ovat suuria etuja. Sen kestävyys venymiselle jännityksen alaisena tekee siitä vähemmän alttiita jumiutumiselle tai venymiselle pakkauskoneissa.
Tiivistyksen ja käsittelyn suorituskyky
Kalvon suorituskyky nopeilla pakkauslinjoilla on ostajille tärkeä näkökohta. Valettu kalvo on usein suositeltu valinta nopeille automaattisille pakkauskoneille . Tämä mieltymys johtuu sen mittavakaudesta ja jäykkyydestä. Valuprosessi tuottaa erittäin tasaisen, yhtenäisen kalvon, joka ei helposti veny tai muotoudu jännityksen vaikutuksesta. Se vastustaa rypistymistä ja seuraa jatkuvasti koneiden läpi, mikä vähentää käyttökatkoksia. Lisäksi valetulla kalvolla on yleensä alhaisempi saumausaloituslämpötila, mikä tarkoittaa, että kuumasaumaajat voivat toimia hieman alhaisemmassa lämpötilassa luodakseen vahvan tiivistyksen, mikä saattaa lisätä linjan nopeuksia ja vähentää energiankulutusta. Tämä tasaisuuden, jäykkyyden ja helpon tiivistyksen yhdistelmä tekee siitä työhevosen elintarvikkeiden pakkauskalvo toiminnot.
Puhallettu kalvo, vaikka se pystyy täysin toimimaan automatisoiduilla laitteilla, voi aiheuttaa enemmän haasteita. Se on yleensä pehmeämpi ja alttiimpi venymiselle, mikä voi vaatia huolellisempaa siiman jännityksen hallintaa. Se voi myös olla herkempi tukkeutumiselle (kalvokerrosten tahaton tarttuminen yhteen rullassa), jos sitä ei käsitellä kunnolla. Hartsiteknologian ja prosessinhallinnan edistys on kuitenkin merkittävästi lieventänyt näitä ongelmia. Puhalluskalvon tärkein etu käsittelyssä on sen tasapainoinen voima , mikä voi johtaa harvempiin katkoksiin ja repeytymiin pussin valmistusprosessin aikana, erityisesti raskaammissa sovelluksissa.
Paksuuden konsistenssi ja mittarin vaihtelu
Kalvon paksuuden konsistenssi, joka tunnetaan sen mittarin vaihteluna, on kriittinen laatumittari, joka vaikuttaa sekä suorituskykyyn että kustannustehokkuuteen. Valettu kalvo tunnetaan poikkeuksellisesta tasaisuudestaan sekä rainan poikki (poikittaissuunta) että alas rullan pituudella (koneen suunta). Litteän muotin tarkkuus ja välitön jäähdytys jäähdytystelaan mahdollistavat äärimmäisen tiukan lopullisen kalvon paksuuden hallinnan. Tämä johdonmukaisuus tarkoittaa ennustettavaa suorituskykyä, tasaista tiivistystä ja optimaalista materiaalin käyttöä, koska on vähemmän tarvetta ylimäärittää mittaria heikkojen kohtien kompensoimiseksi.
Puhalletulla kalvolla on luonnostaan suurempi mittavaihtelu. Täysin samankeskisen ilmakuplan ylläpitäminen on monimutkainen tehtävä, ja pienet vaihtelut voivat johtaa pieniin vaihteluihin putken seinämän paksuudessa. Vaikka nykyaikaiset automatisoidut mittarin ohjausjärjestelmät, joissa käytetään sisäistä kuplajäähdytystä ja pyöriviä muotteja, ovat dramaattisesti parantaneet puhalletun kalvon konsistenssia, se ei yleensä voi vastata valukalvoprosessin erittäin tiukkaa toleranssikykyä. Monissa sovelluksissa tämä vaihtelu on merkityksetön, mutta korkean suorituskyvyn tai erittäin kevyissä sovelluksissa se voi olla ratkaiseva tekijä.
Oikean elokuvan valitseminen sovellukseen
Teoreettiset erot puhalletun ja valetun välillä läpinäkyvä putkimainen pakkauskalvo sillä on merkitystä vain, kun sitä sovelletaan todellisiin ostopäätöksiin. Seuraavassa taulukossa on selkeä ja ytimekäs opas sopivan kalvotyypin valitsemiseen ensisijaisen sovelluksen vaatimusten perusteella.
| Hakemusvaatimus | Suositeltu elokuvatyyppi | Ensisijainen syy |
|---|---|---|
| Maksimaalinen kirkkaus ja kiilto (esim. korkealaatuiset leipomot, vähittäiskauppatavarat) | Cast Film | Erinomaiset optiset ominaisuudet nopean sammutuksen ansiosta. |
| Korkea pisto- ja repeytyskestävyys (esim. laitteistot, terävät tuotteet, teollisuusosat) | Puhallettu elokuva | Tasapainoinen biaksiaalinen suuntaus tarjoaa sitkeyden kaikkiin suuntiin. |
| Nopea automaattinen pakkaus | Cast Film | Erinomainen mittojen vakaus, tasaisuus ja tasainen tiivistys. |
| Heavy Duty -pakkaus (esim. rakennuskalvo , isot niput) | Puhallettu elokuva | Ylivoimainen kestävyys ja kyky tuottaa raskaammilla mittareilla. |
| Vakiotullien kustannustehokkuus | Riippuu | Puhallus on usein halvempaa, mutta tietyt hartsivalinnat sanelevat hinnan. |
| Matta / ei-kiiltävä ulkonäkö | Puhallettu elokuva | Hitaamman ilmajäähdytysprosessin luonnollinen tulos. |
Pöydän lisäksi on tärkeää ottaa huomioon koko arvoketju. Esimerkiksi suuren supermarketketjun ostaja etsii valmistaa pakkauskalvoja herkille yrteille asettaisi selkeyden etusijalle ja voisi valita kevyen valukalvon esittelemään tuotteen tuoreutta. Sen sijaan jakelija maisemointi materiaalit vaativat läpinäkyvä putkimainen pakkauskalvo multaa varten asettaisi etusijalle puhkaisun kestävyyden ja valitseisi raskaamman puhalletun kalvon. Ehdot kirkas pakkauskalvo ja muovinen pakkauskalvo Ostajat käyttävät niitä usein laajalti, mutta "puhallettu" ja "valettu" eron ymmärtäminen mahdollistaa paljon tarkemmat ja tehokkaammat tuotespesifikaatiot.