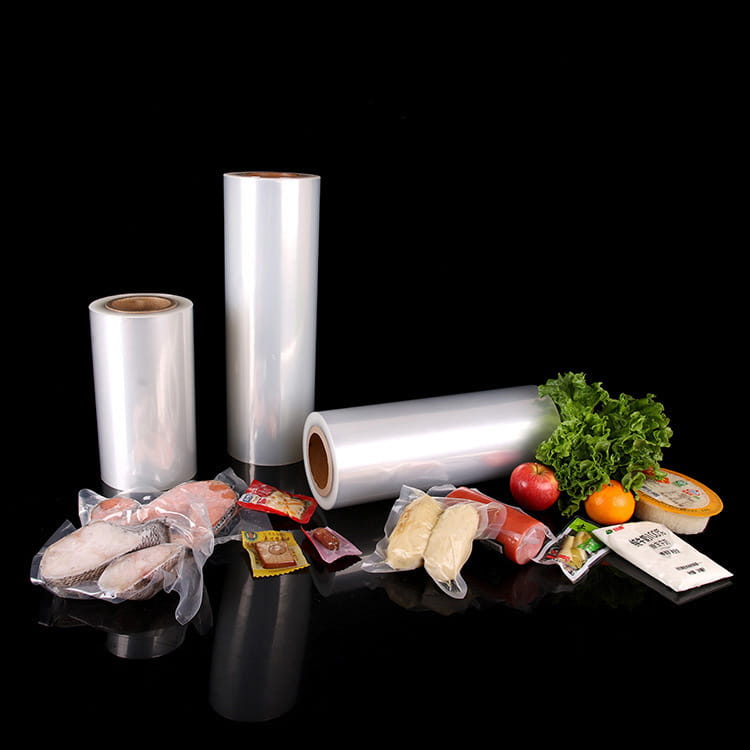


Mikrobisulun suorituskyky lämpömuovattava pakkauskalvo riippuu ensin sen materiaalikoostumuksesta. Perinteisillä pakkausmateriaaleilla, kuten polyeteenillä (PE) ja polypropeenilla (PP), on tietty fyysinen ja kemiallinen stabiilius, mutta ne toimivat keskinkertaisesti mikrobisulun suhteen. Parantaakseen mikrobisulun suorituskykyä teollisuus on alkanut tutkia uusia materiaaleja, joilla on antibakteerisia ominaisuuksia.
Nanohopean ja kitosaanin käyttö: Nanohopeasta on tullut ihanteellinen antibakteerinen lisäaine lämpömuovautuvassa pakkauskalvossa sen laajakirjoisten antibakteeristen ominaisuuksien ja alhaisen lääkeresistenssin vuoksi. Jakamalla nanohopeahiukkaset tasaisesti kalvomateriaaliin, mikro-organismien, kuten bakteerien ja homeen, kasvua voidaan estää tehokkaasti. Kitosaani on luonnollinen korkeamolekyylipainoinen polysakkaridi, jolla on hyvä biologinen yhteensopivuus ja antibakteeriset ominaisuudet. Kitosaanikalvo ei voi ainoastaan estää tehokkaasti mikro-organismeja, vaan myös edistää haavan paranemista, joten sillä on laajat sovellusmahdollisuudet lääketieteellisten pakkausten alalla.
Antimikrobisten aineiden lisääminen: Nanohopean ja kitosaanin lisäksi myös muita antimikrobisia aineita, kuten kvaternäärisiä ammoniumsuoloja ja orgaanisia happoja, käytetään laajasti lämpömuovattavissa pakkauskalvoissa. Nämä antimikrobiset aineet estävät mikro-organismien kasvua tuhoamalla mikro-organismien soluseiniä tai häiritsemällä niiden aineenvaihduntaprosesseja.
Rakennesuunnittelu on toinen keskeinen näkökohta lämpömuovattujen pakkauskalvojen mikrobisulkuominaisuuksien parantamiseksi. Monikerroksinen koekstruusioteknologia muodostaa monikerroksisen rakenteen omaavan komposiittikalvon koekstrudoimalla eri materiaalien ja toimintojen kalvokerroksia. Tämä rakenne ei ainoastaan paranna kalvon fyysistä lujuutta, kemiallista stabiilisuutta ja sulkuominaisuuksia, vaan tarjoaa myös enemmän mahdollisuuksia mikrobisulkulle.
Sulkukerroksen asettaminen: Monikerroksisissa koekstrudoiduissa kalvoissa yksi tai useampi sulkukerros asetetaan yleensä estämään hapen, vesihöyryn ja mikro-organismien tunkeutuminen. Nämä sulkukerrokset voidaan valmistaa hyvin sulkumateriaaleja, kuten EVOH (eteeni-vinyylialkoholikopolymeeri) ja PA (nailon), jotta varmistetaan, että kalvolla on erinomaiset mikrobisulkuominaisuudet.
Toiminnallisen kerroksen lisäys: Suojakerroksen lisäksi monikerroksisiin koekstrudoituihin kalvoihin voidaan lisätä tarvittaessa myös muita toiminnallisia kerroksia, kuten antibakteerinen kerros, kosteudenkestävä kerros, UV-kestävä kerros jne. Näiden toiminnallisten kerrosten lisääminen parantaa entisestään kalvon mikrobisulkuominaisuuksia, jolloin se pystyy selviytymään monipuolisemmista pakkaustarpeista.
Valmistusprosessilla on myös tärkeä vaikutus lämpömuovattujen pakkauskalvojen mikrobisulkuominaisuuksiin. Kalvon tuotantoprosessin aikana parametreja, kuten raaka-aineen laatua, käsittelylämpötilaa ja suulakepuristusnopeutta, on valvottava tiukasti kalvon tasaisuuden ja vakauden varmistamiseksi. Lisäksi kalvo on tarkastettava ja testattava tiukasti sen varmistamiseksi, että sen mikrobisulkuominaisuudet vastaavat asiaankuuluvia standardeja ja vaatimuksia.
Raaka-aineiden laadunvalvonta: Raaka-aineiden laatu vaikuttaa suoraan kalvon mikrobisulkuominaisuuksiin. Siksi raaka-aineet on seulottava tiukasti tuotantoprosessin aikana sen varmistamiseksi, että niiden puhtaus, stabiilisuus ja antibakteeriset ominaisuudet täyttävät vaatimukset.
Käsittelylämpötila ja suulakepuristusnopeus: Käsittelylämpötila ja ekstruusionopeus ovat avaintekijöitä, jotka vaikuttavat kalvon rakenteeseen ja suorituskykyyn. Liian korkea käsittelylämpötila voi aiheuttaa raaka-aineiden hajoamista, hajua ja haitallisia aineita; kun taas liian alhainen käsittelylämpötila voi aiheuttaa epätasaisen kalvorakenteen ja heikentää suorituskykyä. Vastaavasti liian nopea tai liian hidas ekstruusionopeus vaikuttaa myös kalvon tasaisuuteen ja stabiilisuuteen. Siksi näitä parametreja on valvottava tiukasti tuotantoprosessin aikana kalvon mikrobisulkuominaisuuksien varmistamiseksi.
Materiaalikoostumuksen, rakennesuunnittelun ja tuotantoprosessin lisäksi kalvon tiivistys, paksuus ja pintakäsittely ovat tärkeitä tekijöitä, jotka vaikuttavat sen mikrobisulkuominaisuuksiin.
Tiivistys: Hyvä sulkeminen on avain pakkauksen sisäisen ympäristön steriiliyden varmistamiseen. Lämpömuovatut pakkauskalvot suljetaan yleensä kuumasaumauksella tai ultraäänisaumauksella. Tiivistysvaikutuksen varmistamiseksi parametreja, kuten tiivistyslämpötilaa, painetta ja aikaa, on valvottava tarkasti, jotta vältetään vuodot ja virtuaalinen tiivistys.
Paksuus: Kalvon paksuus vaikuttaa suoraan sen sulkuominaisuuksiin ja mekaaniseen lujuuteen. Yleisesti ottaen paksummilla kalvoilla on paremmat sulkuominaisuudet ja mekaaninen lujuus, mutta ne lisäävät myös kustannuksia ja painoa. Siksi kalvon paksuutta valittaessa on otettava kattavasti huomioon sellaiset tekijät kuin tuotteen pakkaustarpeet, kustannukset ja kuljetus.
Pintakäsittely: Pintakäsittely voi parantaa kalvon pintajännitystä, kostuvuutta ja tarttuvuutta, mikä parantaa sen sopivuutta ja tiivistysvaikutusta pakatun esineen kanssa. Yleisiä pintakäsittelymenetelmiä ovat koronakäsittely, plasmakäsittely, liekkikäsittely jne. Nämä käsittelymenetelmät eivät vain voi parantaa kalvon mikrobisulkuominaisuuksia, vaan myös parantaa sen painatus- ja laminointiominaisuuksia.