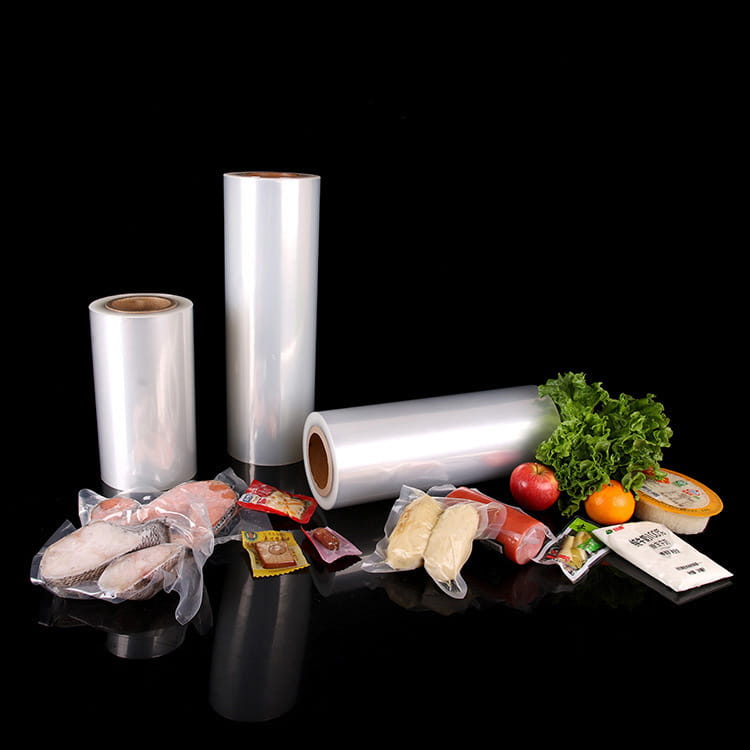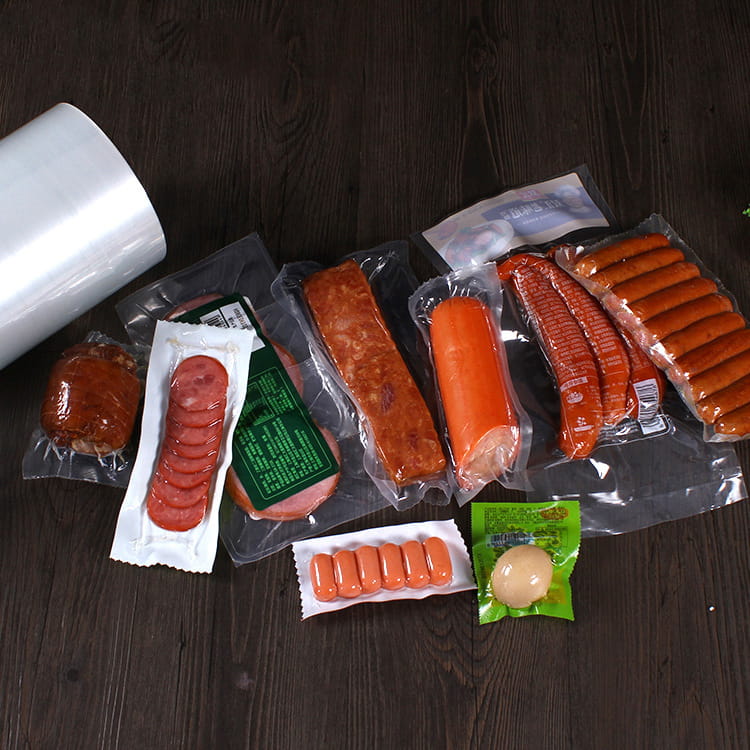


PA/PE-koekstrudoitujen putkimaisten kalvojen ymmärtäminen nykyaikaisessa pakkauksessa
Pakkausteollisuus on kokenut merkittävän muutoksen viimeisen kahden vuosikymmenen aikana. Tuotteiden vaatimusten kehittyessä valmistajat turvautuvat yhä useammin kehittyneisiin kalvoteknologioihin täyttääkseen tiukat vaatimukset säilyvyyden, tuotteiden suojauksen ja kestävyyden suhteen. Näistä innovaatioista PA/PE-koekstrudoidut putkimaiset kalvot ovat nousseet huippuluokan pakkaussovelluksien kulmakiviteknologiaksi.
Perinteiset yksi- tai kaksikerroksiset kalvot palvelivat tarkoituksensa riittävästi vuosikymmeniä, mutta nykyaikaiset toimitusketjut vaativat kehittyneempiä ratkaisuja. Sähköisen kaupankäynnin nousu, laajentuneet jakeluverkostot ja kuluttajien odotukset tuotteiden laadusta ovat luoneet tarpeen kalvoille, jotka tarjoavat erinomaiset sulkuominaisuudet, mekaanisen lujuuden ja monipuolisuuden. Tämä on paikka koekstrudoitu putkimainen kalvorulla teknologia erottuu perinteisistä lähestymistavoista.
Tämä kattava opas tutkii rakenteellisia, suorituskykyisiä ja käytännön eroja PA/PE-koekstrudoitujen kalvojen ja niiden tavanomaisten vastineiden välillä. Ymmärtämällä nämä erot pakkausalan ammattilaiset voivat tehdä tietoisia päätöksiä, jotka tasapainottavat suorituskykyvaatimukset ja kustannusnäkökohdat.
Rakennerakenne: Suorituksen perusta
Perinteiset putkikalvot: yksi- ja kaksikerroksiset järjestelmät
Perinteisissä putkimaisissa kalvoissa käytetään tyypillisesti yksinkertaisia kerrosarkkitehtuureja. Yksikerroksinen peruskalvo koostuu polyeteenistä (PE) tai polypropeenista (PP), mikä tarjoaa perussulkuominaisuudet ja mekaanisen lujuuden. Edistyneemmissä tavanomaisissa järjestelmissä on kaksi kerrosta, joissa usein yhdistetään eri polymeerilaatuja kustannusten ja suorituskyvyn tasapainottamiseksi.
Perinteisten kalvojen valmistusprosessi on suhteellisen yksinkertainen: yksi hartsivirta virtaa rengasmaisen suuttimen läpi, muodostaa kuplan ja tuottaa jatkuvan putkimaisen rakenteen. Tämä yksinkertaisuus merkitsee pienempiä investointikustannuksia ja suoraviivaista tuotannon hallintaa, mikä tekee tavanomaisista kalvoista taloudellisesti houkuttelevia suuria määriä käytettäviin sovelluksiin, joissa estevaatimukset ovat maltillisia.
Koekstrudoidut järjestelmät: Monikerroksinen tarkkuustekniikka
Monikerroksinen koekstrudoitu kalvo teknologia muuttaa perusteellisesti tapaa, jolla materiaalit yhdistetään. Yhden polymeerivirran sijasta koekstruusio pakottaa samanaikaisesti useita hartsivirtoja erillisten kanavien läpi saman suuttimen sisällä. Nämä virrat konvergoivat ja sitoutuvat molekyylisesti poistuessaan luoden yhtenäisen kalvon, jolla on tarkasti säädetyt kerrospaksuudet ja koostumukset.
Tyypillinen PA/PE-koekstrudoitu konfiguraatio voi sisältää kolmesta viiteen erillistä kerrosta, joista kukin valitaan tiettyjä toiminnallisia tarkoituksia varten. Esimerkiksi sisempi sidekerros edistää tarttumista rakennekerrosten välillä, happisulkukerrokset vähentävät läpäisynopeutta ja ulommat tiivistekerrokset tarjoavat mekaanisen suojan ja pinnan ominaisuuksia, jotka on optimoitu toissijaisia prosessointitoimenpiteitä varten.
Mekaaniset ominaisuudet ja rakenteellinen eheys
Vetolujuus ja venymä
Koekstrudoitujen kalvojen monikerroksinen arkkitehtuuri parantaa luonnostaan mekaanista suorituskykyä. Eri polymeerien yhdistelmä, joilla on toisiaan täydentäviä ominaisuuksia, muodostaa komposiittirakenteen, jossa jokainen kerros vahvistaa toisten heikkouksia.
Perinteisten yksikerroksisten PE-kalvojen vetolujuus konesuunnassa (MD) on tyypillisesti 20-35 MPa. Koekstrudoidut PA/PE-järjestelmät saavuttavat rutiininomaisesti 28-45 MPa:n sisällyttämällä niihin erittäin lujia PA-sulkukerroksia, jotka vaikuttavat merkittävästi kokonaisvetolujuuskerrokseen säilyttäen samalla halutut venymäominaisuudet.
Pisto- ja repeytymiskestävyys
Pistonkestävyys – kyky kestää teräviä pistekuormituksia rikkoutumatta – erottaa laadukkaat peruskalvot. Perinteiset kalvot osoittavat kohtalaista puhkaisua 2-4 kg/mm. Koekstrudoidut rakenteet optimoidulla kerrosten jakautumisella ja materiaalivalinnalla saavuttavat 4-7 kg/mm, mikä tarjoaa huomattavasti paremman suojan terävien reunojen, karkeiden pintojen tai logistiikkaympäristöissä yleisten törmäysskenaarioiden aiheuttamilta vaurioilta.
Kyynelten eteneminen paranee myös koekstrudoiduissa järjestelmissä. Erillisten kerrosten, joilla on vaihteleva repäisylujuus, käyttöönotto luo sisäisiä jännityksen jakautumiskuvioita, jotka pysäyttävät etenevät kyyneleet ennen kuin ne kulkevat koko kalvon paksuuden läpi. Tämä ilmiö osoittautuu erityisen arvokkaaksi tyhjiöpakatuille tuotteille, joissa äkilliset puristusvoimat voivat muuten aiheuttaa katastrofaalisen vian.
Isku- ja taipuisuuskestävyys
Pidentynyt säilyvyys ja monimutkaiset toimitusketjut altistavat kalvot toistuville mekaanisille rasituksille – puristukselle, taivutukselle, lämpötilan vaihtelulle. Perinteiset kalvot keräävät mikrohalkeilua ja jännitysvalkaisua sisäisten jännitysten kertyessä. PA/PE-koekstrudoitu arkkitehtuuri jakaa nämä sykliset jännitykset useille kerroksille, mikä pidentää dramaattisesti taipuisan halkeaman alkamisaikaa. Testaus paljastaa 5-10-kertaisen parannuksen toistuvassa puristuskestävyydessä ennen kuin näkyviä vaurioita ilmenee.
Prosessointiominaisuudet ja valmistuksen joustavuus
Kuumasaumausteho
Koekstrudoidun kalvon tiivistekerros voidaan suunnitella riippumattomasti sulkuvaatimuksista. Perinteiset kalvot tekevät kompromisseja – valitaan PE-laadut, jotka tasapainottavat sulkuominaisuudet ja tiivistyskäyttäytymisen. Koekstrudoidut järjestelmät omistavat ulkokerroksen, joka on erityisesti optimoitu tiivisteen suorituskyvylle säilyttäen samalla sulkutoiminnon sisäkerrosten läpi.
Tämä erottelu mahdollistaa 10–15 °C tavanomaisia kalvoja alhaisemmat saumauslämpötilat, mikä takaa vastaavan tiivistyslujuuden, vähentää pakattujen tuotteiden lämpörasitusta ja parantaa energiatehokkuutta nopeissa muoto-täyttö-saumaustoiminnoissa. Lisäksi tiivisteen laadun yhtenäisyys paranee dramaattisesti, koska tiivistekerroksen koostumus pysyy vakiona sulkukerroksen koostumuksen muutoksista huolimatta.
Musteen kiinnitys ja painatus
Suoratulostus kalvopakkauksille vaatii erinomaista musteen tarttuvuutta, mutta sulkukerrosmateriaalit eivät aina hyväksy mustetta helposti. Koekstrudoidut arkkitehtuurit ratkaisevat tämän erityisillä ulkokerroksilla, joilla on optimoitu pintaenergia ja kemiallinen yhteensopivuus painomusteille. Perinteiset kalvot vaativat usein koronakäsittelyä tai adheesiota edistäviä aineita; koekstrudoidut järjestelmät toimivat usein riittävästi ilman esikäsittelyä.
Muuntaminen ja toissijainen käsittely
Jalostustoimenpiteet - leikkaus, pussin muodostus, rei'itys - aiheuttavat voimakkaita paikallisia rasituksia. Koekstrudoidut kalvot osoittavat ylivoimaista mittastabiiliutta muuntamisen aikana, mikä tuottaa tasaisempia pussimittoja ja vähemmän vikoja. Monikerroksinen rakenne imee tehokkaammin muotin leikkaamisesta aiheutuvan energian, mikä vähentää tavanomaisille kalvoille yleistä delaminaatiota ja reunahalkeamista.
Sovellusalueet ja suorituskykyvaatimukset
Elintarvikkeiden pakkaus
Elintarvikepakkaukset ovat suurin sovellusala sekä tavanomaisille että koekstrudoiduille kalvoille. Suorituskykyero tulee kuitenkin selväksi premium-tuotteissa. Koekstrudoidut kalvot ovat erinomaisia sovelluksissa, jotka vaativat pidennettyä säilyvyyttä: tyhjiöpakattu suolaliha, aseptinen juustopakkaus, erikoiskahvi ja ravintojauheet hyötyvät parannetuista happi- ja kosteusesteistä.
Perinteiset kalvot ovat riittäviä lyhyemmän säilyvyysajan tuotteille (2-4 viikkoa) vakaassa lämpötilassa. Mutta kun jakeluverkostot laajenevat ja toimitusketjun monimutkaisuus lisääntyy, jopa elintarviketuotteet siirtyvät yhä enemmän kohti koekstrudoituja ratkaisuja pilaantumisriskin ja säännösten noudattamisesta aiheutuvien kustannusten vähentämiseksi.
Farmaseuttiset ja lääketieteelliset pakkaukset
Farmaseuttiset sovellukset vaativat ehdotonta esteluotettavuutta. Kosteuden sisäänpääsy voi laukaista kemiallisen hajoamisen herkissä aktiivisissa aineissa; happi voi hapettaa vitamiineja ja herkkiä yhdisteitä. Korkean esteen koekstrudoitu kalvo tarjoaa johdonmukaisuuden ja suorituskykymarginaalit, jotka sääntelykehykset ja valmistajan tekniset tiedot edellyttävät. Koekstrudoitujen kalvojen kustannuspalkkio edustaa mitätöntä prosenttiosuutta valmiin tuotteen kustannuksista samalla kun se vähentää kriittistä riskiä.
Pakkaukset kemiallisista ja reaktiivisista materiaaleista
Aggressiiviset kemikaalit, liuottimet ja reaktiiviset yhdisteet vaativat kalvomateriaaleja, joilla on poikkeuksellinen kemiallinen kestävyys yhdistettynä sulkutoimintoon. Koekstrudoidut arkkitehtuurit mahdollistavat erikoistuneiden sulkumateriaalien sisällyttämisen säilyttäen samalla kustannustehokkaat ulkokerrokset. Esimerkiksi EVOH-pohjaiset sulkukerrokset tarjoavat poikkeuksellisen kemiallisen kestävyyden, kun taas PE-tiivistekerrokset varmistavat luotettavan pakkauksen eheyden.
Teollisuus- ja maataloussovellukset
Siementen pakkaus, lannoitesuojaus ja teollisuustuotteiden suojaus hyötyvät koekstrudoitujen kalvojen parannetuista kestävyydestä ja suojaominaisuuksista. Pitkäaikainen ulkovarastointi altistaa kalvot UV-säteilylle ja ympäristön kosteudelle. Koekstrudoidut järjestelmät, joissa on UV-stabiloidut ulkokerrokset ja kosteussulut, säilyttävät tuotteen elinkelpoisuuden kausittaisten varastointijaksojen aikana, jolloin tavanomaiset kalvot saattavat epäonnistua.
Sovelluksen soveltuvuusmatriisi
| Sovellustyyppi | Säilyvyys | Perinteinen elokuva | Koekstrudoitu kalvo |
|---|---|---|---|
| Tyhjiöpakattu liha | 4-8 viikkoa | Marginaali | Erinomainen |
| Jauhetuotteet | 12 kuukautta | Köyhä | Erinomainen |
| Tuoreet tuotteet | 2-3 viikkoa | Hyvä | Erinomainen |
| Farmaseuttiset tuotteet | 24 kuukautta | Köyhä | Olennaista |
| Tavaran pakkaus | 1-4 viikkoa | Riittävä | Overkill |
Kustannus-hyötyanalyysi ja taloudelliset näkökohdat
Materiaalikustannuspalkkio
Koekstrudoidut kalvot tarjoavat 25–45 %:n materiaalikustannuspreemion perinteisiin kalvoihin verrattuna sulkukerroksen koostumuksesta ja kalvon paksuudesta riippuen. Hyödykkeiden hinnoitteluun tottuneille valmistajille tämä palkkio ansaitsee huolellisen taloudellisen perustelun. Laskelma kuitenkin ulottuu materiaalikustannusten ulkopuolelle.
Kokonaisomistuskustannukset
Kattavassa taloudellisessa analyysissä on otettava huomioon useita tekijöitä materiaalikustannusten lisäksi:
- Vähentää tuotteen pilaantumista ja jätettä pidennetyn säilyvyyden ansiosta
- Parempi muunnostehokkuus ja pienempi vikaprosentti
- Pienempi lämpöenergian kulutus kuumasaumauksen aikana
- Vähentynyt tuotteiden takaisinveto ja vastuu kontaminaatiosta tai hajoamisesta
- Parannettu tuotemerkin käsitys, joka tukee premium-hinnoittelua
- Säännösten noudattaminen ja asiakirjojen yksinkertaistaminen
Kannattavuusanalyysi
Monilla pakkaustavaroiden valmistajilla taloudellinen kannattavuusraja tulee yllättävän nopeasti. Harkitse välipalojen valmistajaa, joka valmistaa miljoona pussia kuukaudessa. Kahden prosentin vähennys jätteessä parannetun suojasuojan pidennetyn säilyvyyden ansiosta eliminoi 20 000 pilaantunutta pakkausta. Tyypillisellä valmiin tuotteen arvolla 4–5 dollaria pussia kohden tämä jätteen vähennys on 80 000–100 000 dollaria kuukaudessa, mikä ylittää huomattavasti tyypillisen 5 000–10 000 dollarin kuukausittaisen materiaalikustannuslisän.
Samoin ylivoimaisen säilyvyyden mahdollistama laajennettu jakelualue voi avata korkealaatuisia markkinakanavia korkeammilla yksikkömarginaaleilla. Ensiluokkainen sijoitus erikoisvähittäiskaupassa tai kansainvälisillä markkinoilla vaatii usein 15-30 %:n hintapreemioita, jotka oikeuttavat helposti koekstrudoituihin kalvoihin investoinnin.
Riskinhallinta-arvo
Tuotteiden takaisinvedot ovat katastrofaalisia taloudellisia tapahtumia, jotka ulottuvat välittömiä vaihtokustannuksia pidemmälle. Lakisääteiset sakot, oikeudenkäyntikulut, tuotemerkin vauriot ja markkinaosuuden menetys voivat ylittää 10–50 miljoonaa dollaria suurista takaisinvetoista. Koekstrudoidut kalvot vähentävät merkittävästi takaisinvedon riskiä johdonmukaisilla sulkumarginaalilla, jotka kestävät tuotannon vaihtelua ja toimitusketjun epävarmuutta.
Ympäristö- ja kestävyysnäkökohdat
Materiaalitehokkuus ja jätteen vähentäminen
Vastakohtaisesti koekstrudoidut kalvot voivat tuottaa erinomaisen ympäristönsuojelun korkeammista materiaalikustannuksista huolimatta. Pidentämällä säilyvyyttä koekstrudoidut kalvot vähentävät dramaattisesti ruokahävikkiä kaikissa toimitusketjuissa. Ympäristövaikutustutkimuksista saadut tiedot osoittavat, että pidennetty säilyvyysaika, joka vähentää jätettä vain 3–5 %, on tyypillisesti suurempi kuin materiaalin lisäkäytön ympäristövaikutukset itse kalvossa.
Valmistuksen näkökulmasta koekstrudoiduilla prosesseilla saavutetaan korkeampi materiaalin käyttöaste. Viimeistelyä ja epälaadukasta materiaalia syntyy vähemmän kuin perinteisessä valmistuksessa, mikä parantaa tuotannon yleistä tehokkuutta ja vähentää kaatopaikkavaikutuksia.
Elämän loppua koskevia huomioita
Monikerroksiset koekstrudoidut kalvot asettavat haasteita mekaaniselle kierrätykselle verrattuna yksikerroksisiin tavanomaisiin kalvoihin. Erityisesti monikerroksisia rakenteita varten suunnitellut uudet kemialliset kierrätystekniikat tarjoavat kuitenkin reittejä polymeerin arvon palauttamiseen jopa monimutkaisista kalvoarkkitehtuureista. Lisäksi koekstrudoitujen kalvojen ylivoimainen kestävyys vähentää pakkausten vaihtotiheyttä ja pidentää tuotteiden elinkaarta.
Energia ja päästöt
Nykyaikaiset koekstruusiolaitteet toimivat energiatehokkuudella, joka on verrattavissa tavanomaisiin suulakepuristuslaitteisiin. Vaikka materiaalin kuljetuskustannukset nousevat hieman korkeamman kalvon tiheyden vuoksi, koekstrudoitujen kalvojen mahdollistama pidempi tuotteen säilyvyysaika mahdollistaa usein konsolidoidun logistiikan ja pienentää kuljetustiheyttä, mikä saattaa kompensoida materiaaliin liittyviä ympäristövaikutuksia.
Oikean filmityypin valitseminen sovelluksellesi
Päätöskehys
Valinta tavanomaisten ja koekstrudoitujen kalvojen välillä edellyttää useiden tekijöiden systemaattista arviointia. Harkitse seuraavaa kehystä:
Kriittisiä kysymyksiä
- Tuotteen herkkyys: Hajoaako tuotteesi joutuessaan alttiina hapelle, kosteudelle tai valolle? Herkät tuotteet oikeuttavat koekstrudoituihin investointeihin.
- Säilyvyysvaatimukset: Yli 8-12 viikon pidennykset suosivat voimakkaasti koekstrudoituja kalvoja. Lyhyen käyttöiän sovellukset eivät välttämättä oikeuta palkkiota.
- Toimitusketjun kesto: Pidemmät toimitusketjut (kansainvälinen jakelu, pitkät vähittäismyyntiajat) hyötyvät laajennetusta estesuojauksesta.
- Lämpötilan vakaus: Tuotteet, jotka altistuvat äärimmäisille lämpötiloille varastoinnin tai kuljetuksen aikana, hyötyvät koekstrudoitujen kalvojen erinomaisesta mekaanisesta stabiilisuudesta.
- Paketin muoto: Tyhjiöpakkaus ja aseptinen käsittely vaativat lähes aina koekstrudoitua suorituskykyä. Vakiolomake-täyttö-sinetti ei välttämättä.
- Sääntelyvaatimukset: Farmaseuttiset ja lääketieteelliset sovellukset edellyttävät tyypillisesti sulkukykyä vain koekstrudoidut kalvot luotettavasti.
- Brändin sijoittelu: Ensiluokkainen markkina-asema oikeuttaa usein – ja jopa vaatii – koekstrudoidun kalvon suorituskyvyn osana arvoehdotusta.
Taloudellinen perustelumatriisi
Käytä tätä yksinkertaistettua matriisia arvioidaksesi koekstrudoitujen kalvojen taloudellista kannattavuutta sovelluksessasi:
- Vihreä valo (voimakkaasti perusteltu): Säilyvyys > 12 viikkoa, tuotteen arvo > 3 dollaria yksikköä kohden, toimitusketju > 6 viikkoa, voimassa olevat sääntelyvaatimukset tai tuotemerkin ensisijainen sijoittelu on kriittinen.
- Keltainen valo (harkitse huolellisesti): Säilyvyys 6-12 viikkoa, tuotteen arvo 1-3 dollaria yksikköä kohden, toimitusketju 2-6 viikkoa, mahdolliset laadun tai jätteen vähentämisen edut.
- Punainen valo (vaikea perustella): Säilyvyys <6 viikkoa, hyödyketuotteen arvo <$1, paikallinen toimitusketju <2 viikkoa, ei jätettä tai laatuongelmia.
Nousevat innovaatiot ja tulevaisuuden suunnat
Advanced Barrier Technologies
Pakkausteollisuus jatkaa koekstruusiokyvyn kehittämistä. Uusia sulkumateriaaleja, joiden hapensiirtonopeus on alle 0,5 cc/m2/vrk, on tulossa, mikä mahdollistaa säilyvyyden pidentämisen 24 kuukauteen jopa perinteisesti haastavissa sovelluksissa. Nämä erittäin korkean esteen materiaalit käyttävät tyypillisesti keraamisia nanopartikkeleita tai erikoistuneita EVOH-formulaatioita, jotka luovat mutkaisia reittejä kaasumolekyyleille ja lähestyvät teoreettisia esterajoja.
Kestävään kehitykseen keskittyvät innovaatiot
Valmistajat kehittävät koekstrudoituja kalvoja, joissa kierrätyspitoisuus on 30–50 %, mutta samalla suorituskyky on sama kuin neitseellisen materiaalin kalvot. Mekaanisen ja kemiallisen kierrätyksen edistyminen mahdollistaa yhä enemmän kiertotalouden lähestymistapoja, joissa monikerroksisia rakenteita voidaan ottaa talteen ja käsitellä uudelleen sen sijaan, että niitä hävitetään.
Toiminnalliset kerroslisäaineet
Uudet innovaatiot lisäävät toiminnallisia ominaisuuksia koekstrudoituihin kalvoihin lisäämättä kerrosten määrää. Antimikrobisia lisäaineita, hapettumisenestoaineita ja eteeniä absorboivia yhdisteitä voidaan sisällyttää erityisiin kerroksiin, mikä lisää tuotteen tuoreutta ja vähentää pilaantumismekanismeja, joita happisulku ei yksin pysty ratkaisemaan.
Älykäs pakkausten integrointi
Koekstrudoidut kalvorakenteet tarjoavat erinomaiset alustat älykkäiden pakkaustekniikoiden integroimiseen – aika-lämpötila-indikaattorit, kaasunläpäisevyysanturit ja tuoreusindikaattorit. Koekstrudoitujen kalvojen luontainen suorituskyvyn johdonmukaisuus mahdollistaa luotettavan anturin kalibroinnin ja ennustettavan reagoinnin ympäristöolosuhteisiin.
Usein kysytyt kysymykset
Q1: Mikä on PA/PE-koekstrudoitujen kalvojen ensisijainen etu perinteisiin kalvoihin verrattuna?
Ensisijainen etu on erinomainen esteen suorituskyky. PA/PE-koekstrudoidut kalvot vähentävät hapen läpäisynopeutta 50-80 % ja vesihöyryn siirtonopeutta 60-75 % verrattuna perinteisiin kalvoihin. Tämä parannettu suoja pidentää tuotteen säilyvyyttä merkittävästi vähentäen pilaantumista ja jätettä ja mahdollistaen pääsyn korkealuokkaisiin markkinakanaviin, jotka edellyttävät pidennettyä säilyvyyttä.
Q2: Ovatko koekstrudoidut kalvot kierrätettävissä?
Monikerroksisten koekstrudoitujen kalvojen mekaaninen kierrätys on haaste, koska sekapolymeerikerrokset vaikeuttavat käsittelyä tavanomaisissa kierrätysvirroissa. Kehittyvät monikerroksisille kalvoille suunnitellut kemialliset kierrätystekniikat mahdollistavat kuitenkin yhä käytännöllisempiä kierrätysreittejä. Lisäksi koekstrudoitujen kalvojen pidentynyt tuotteen säilyvyysaika vähentää usein pakkausmateriaalin kokonaiskäyttöä pidentämällä tuotteiden elinkaarta.
Q3: Kuinka paljon kalliimpia koekstrudoidut kalvot ovat perinteisiin kalvoihin verrattuna?
Koekstrudoitujen kalvojen materiaalikustannukset ovat tyypillisesti 25-45 % korkeammat kuin tavanomaisten kalvojen. Tämä palkkio kuitenkin usein kompensoituu nopeasti vähentyneellä tuotteiden pilaantumisella, parantuneella muunnostehokkuudella ja pääsyllä korkeamman marginaalin markkinasegmentteihin. Monissa sovelluksissa kokonaisomistuskustannukset suosivat koekstrudoituja kalvoja korkeammista materiaalikustannuksista huolimatta.
Q4: Voivatko perinteiset laitteet sulkea koekstrudoidut kalvot?
Kyllä, koekstrudoidut kalvot on suunniteltu toimimaan tavallisilla muoto-täyttö-saumaus- ja pussien valmistuslaitteilla. Niiden tiivistekerros on erityisesti suunniteltu yhteensopivaksi tavanomaisten kuumasaumauslämpötilojen ja -prosessien kanssa. Joissakin tapauksissa koekstrudoidut kalvot itse asiassa parantavat tiivistystehokkuutta mahdollistamalla alhaisemmat tiivistyslämpötilat ja tasaisemman tiivisteen laadun perinteisiin vaihtoehtoihin verrattuna.
Q5: Mitkä kalvon paksuusalueet ovat tyypillisiä koekstrudoiduille sovelluksille?
Koekstrudoidut putkimaiset kalvot vaihtelevat tyypillisesti 40 mikronista 150 mikroniin riippuen sovellusvaatimuksista. Elintarvikkeiden pakkaussovelluksissa käytetään yleensä 60-120 mikronin paksuutta, kun taas tyhjiö- ja erikoissovelluksissa voidaan käyttää 80-150 mikronin mittareita puhkaisun kestävyyden ja kestävyyden maksimoimiseksi.
Kysymys 6: Miten kosteus vaikuttaa koekstrudoitujen kalvojen sulkukykyyn?
Kosteusherkät sulkumateriaalit, kuten EVOH, voivat kokea heikentyneen happisulun tehokkuutta korkealla kosteustasolla. Nykyaikaiset koekstrudoidut formulaatiot ratkaisevat tämän kerrosrakenteiden avulla, jotka eristävät kosteudelle herkät kerrokset tai sisältävät vettä hylkiviä suojakerroksia. Oikein muotoiltuina koekstrudoidut kalvot säilyttävät luotettavan sulkukyvyn tyypillisillä ympäristön kosteusalueilla.
Q7: Kestävätkö koekstrudoidut kalvot korkean lämpötilan käsittelysovelluksia?
Koekstrudoidut kalvot kestävät tyypillisesti jatkuvia lämpötiloja 50-60 °C:seen asti ja lyhyitä poikkeamia 80 °C:seen formulaatiosta riippuen. Ultrakorkeiden lämpötilojen sovelluksissa, jotka vaativat jatkuvaa yli 65 °C:n lämpöaltistusta, erikoistuneet polyimidi- tai kehittyneet sulkukalvot voivat olla tarpeen. Katso materiaalitiedot erityisistä lämpötilavaatimuksistasi.
Q8: Mitä tulostusvaihtoehtoja on saatavilla koekstrudoiduille kalvoille?
Koekstrudoidut kalvot hyväksyvät syvä-, flekso- ja syväpainatuksen tavallisilla koristelaitteilla. Suunniteltu ulkokerros tarjoaa erinomaisen musteen tarttuvuuden ilman esikäsittelyä useimmissa tapauksissa. Erikoistehosteet, kuten metallointi tai korkeakiiltoefektit, ovat myös yhteensopivia koekstrudoitujen kalvorakenteiden kanssa.
Kysymys 9: Miten koekstrudoidut kalvot verrataan alumiinilaminaattiin?
Koekstrudoidut kalvot tarjoavat erinomaisen joustavuuden ja muovattavuuden verrattuna alumiinilaminaatteihin samalla kun ne saavuttavat vertailukelpoiset tai joissakin tapauksissa ylivoimaiset estoominaisuudet formulaatiosta riippuen. Koekstrudoidut kalvot tarjoavat myös erinomaisen kierrätettävyyspotentiaalin, eivätkä ne aiheuta puhkaisuhaavoittuvuuksia, joita ohut alumiinifolio aiheuttaa monikerroksisille rakenteille.
Q10: Mitkä laadunvalvontatoimenpiteet varmistavat koekstrudoitujen kalvojen tasaisen suorituskyvyn?
Valmistajat käyttävät jatkuvaa online-mittausta kalvon ominaisuuksista, mukaan lukien paksuuden tasaisuus, sulkukyky, tiivistyslujuus ja vetoominaisuudet. Tilastollinen prosessinohjaus ja toistuva offline-validointitestaus (ASTM/ISO-standardin testimenetelmät) vahvistavat, että tuotantoerät täyttävät määritetyt suorituskykyparametrit koko tuotantoajon ajan.