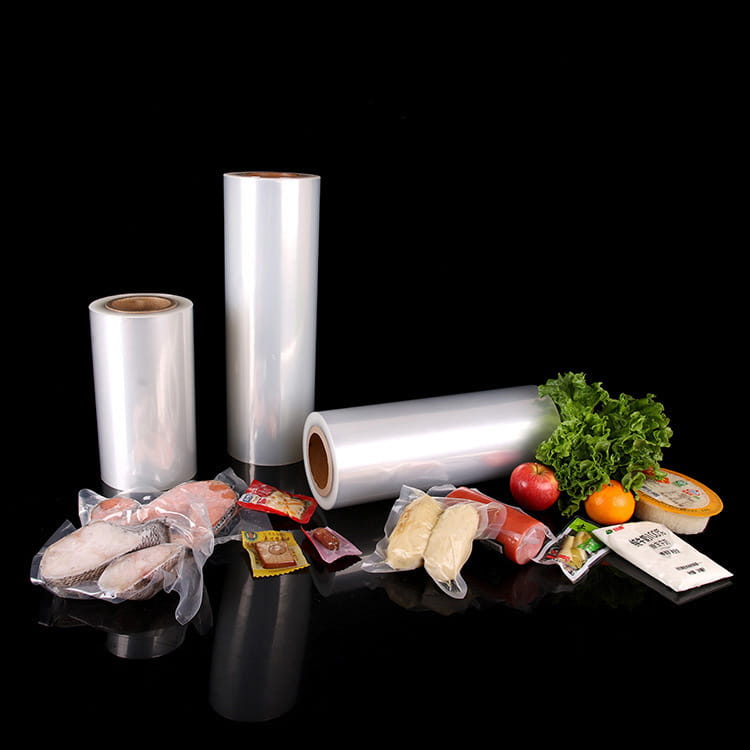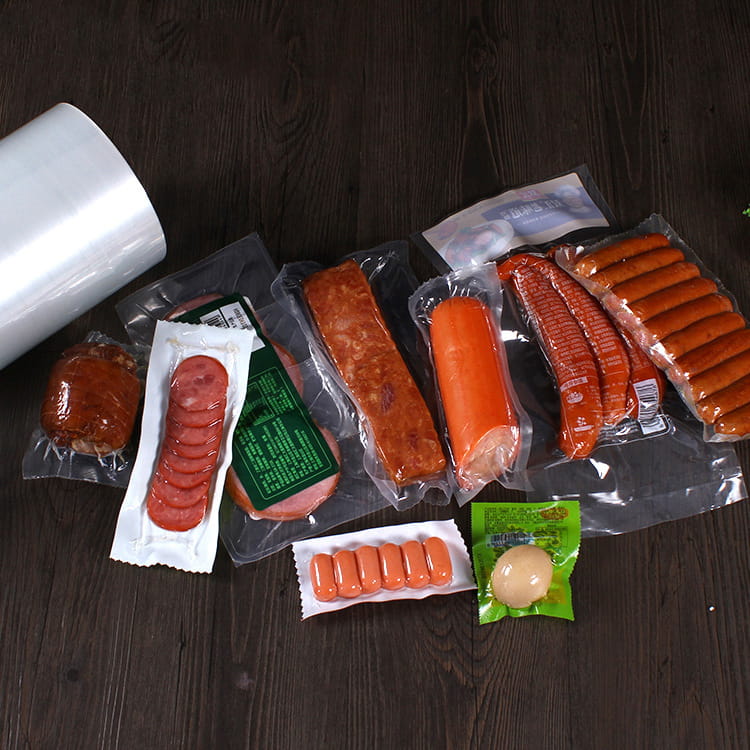


The komposiittipainettu filmi on valmistettu useista kerroksista materiaalia liimojen tai koekstruusioprosessien avulla. Sen rakenteeseen kuuluu yleensä substraattikerros (kuten PET, BOPP), sulkukerros (kuten alumiinifolio, EVOH) ja kuumasaumauskerros. Kuumasaumauskerros sijaitsee sisimmässä kerroksessa ja on suorassa kosketuksessa sisällön kanssa. Sen ydintehtävä on muodostaa luotettava tiivistysrajapinta kuumasaumausprosessin kautta.
Tämä toiminto näyttää yksinkertaiselta, mutta sen on itse asiassa tasapainotettava useita ristiriitoja:
Peli alhaisen lämpötilan ja korkean lämpötilan välillä: sen on kyettävä kuumasaumautumaan nopeasti alhaisissa lämpötiloissa, jotta se mukautuisi nopeisiin tuotantolinjoihin, ja sen on pysyttävä vakaana korkeissa lämpötiloissa vastustaakseen sterilointikäsittelyä;
Tasapaino joustavuuden ja jäykkyyden välillä: sen on oltava pehmeä sopimaan pakkauksen muotoon ja sen on oltava riittävän sitkeä kestämään puristamista ja puhkaisua kuljetuksen aikana;
Läpinäkyvyyden ja esteen koordinointi: sen on varmistettava pakkauksen ulkonäkö ja estettävä tehokkaasti ulkoiset tekijät, kuten happi ja kosteus.
Kuumasaumakerroksen toimintavirheet voivat suoraan johtaa pakkausvaurioon:
Riittämätön kuumasauman lujuus aiheuttaa vuotoa, mikä johtaa sisällön häviämiseen tai saastumiseen;
Kuumasaumakerroksen ikääntyminen johtaa delaminaatioon, mikä tuhoaa sulkuominaisuudet;
Epätasaiset kuumasaumat muodostavat heikkoja kohtia, mikä vähentää pakkauksen iskunkestävyyttä.
Kuumasaumakerroksen suorituskyky ei ole yksittäinen indikaattori, vaan monimutkainen järjestelmä, joka määräytyy materiaalin ominaisuuksien, käsittelytekniikan ja ympäristöön sopeutuvuuden perusteella. Seuraavassa on neljä keskeistä mittaa:
Matalan lämpötilan kuumasaumattavuus on nopeiden pakkausten tuotantolinjojen elinehto. Valettu polypropeeni (CPP) esimerkkinä, sen kuumasaumauslämpötila on yleensä 20-30 ℃ alhaisempi kuin perinteisen polyeteenin (PE), mikä tarkoittaa pienempää laitteiden energiankulutusta ja lyhyempää kuumasaumausaikaa (voidaan lyhentää alle 0,5 sekuntiin), mikä parantaa merkittävästi tuotannon tehokkuutta.
Matalissa lämpötiloissa kuumasaumautuvuuden toteutuminen riippuu materiaalin molekyylirakenteen suunnittelusta:
Molekyylipainojakauma: CPP:llä kapealla molekyylipainojakaumalla on alhaisempi sulamispiste, mutta kuumasauman lujuus ja sitkeys on tasapainotettava sekoitustekniikan avulla;
Lisäaineen valinta: Pehmittimien, kuten polybuteenin (PB), lisääminen voi alentaa sulamispistettä, mutta lisäyksen määrää on säädettävä, jotta estoominaisuuksiin ei vaikuta.
Korkeassa lämpötilassa sterilointia vaativien elintarvikkeiden (kuten purkitettu ruoka, pikaruokapakkaukset) tai lääkkeiden (kuten injektiot) kuumasaumakerroksen on kestettävä 121 °C tai jopa korkeampi kypsennyslämpötila. Modifioitu polyeteeni (PE) käyttää sekoitustekniikkaa (kuten lisäämällä eteeni-vinyyliasetaattikopolymeeriä EVA:ta tai eteeni-akryylihappokopolymeeriä EAA) nostaakseen sulamispisteen yli 140 °C:een säilyttäen samalla kuumasauman lujuuden.
Avain korkeiden lämpötilojen stabiilisuuteen on materiaalin lämpöhapetuskestävyys:
Antioksidanttien lisääminen voi viivyttää materiaalin hajoamista korkeissa lämpötiloissa;
Silloitettujen rakenteiden muodostuminen (kuten säteilysilloitus) voi parantaa materiaalin lämmönkestävyyttä.
Kuumasaumakerroksen tasaisuus vaikuttaa suoraan pakkauksen tiiviyden eheyteen. Kalvonpaksuuden poikkeama on säädettävä ±5 %:n sisällä, muuten on helppo aiheuttaa paikallista ylikuumenemista tai huonoa tiivistystä. Komposiittiprosessissa kalvon paksuutta seurataan reaaliajassa online-paksuusmittarilla, ja suulakepuristusmäärää säädetään suljetun silmukan ohjausjärjestelmällä kuumasaumakerroksen paksuuden johdonmukaisuuden varmistamiseksi.
Tasaisuuden tuhoutuminen voi johtua seuraavista syistä:
Raaka-aineiden vaihtelut: kuten polymeerin molekyylipainon epätasainen jakautuminen;
Käsittelyparametrien poikkeamat: kuten epäjohdonmukainen ekstruusiolämpötila ja jäähdytysnopeus;
Kuljetus- ja varastointiolosuhteet: kuten korkea lämpötila ja korkea kosteus ympäristö, joka aiheuttaa materiaalin kosteuden imeytymistä tai kiteytymistä.
Kuumasaumauslujuus on tiivistyksen luotettavuuden mittaamisen ydinindikaattori. Vaatimukset kuumasaumauksen lujuudelle vaihtelevat merkittävästi eri käyttöskenaarioissa:
Tavallinen elintarvikepakkaus: sen on kestettävä tärinää ja puristamista kuljetuksen aikana sisällön vuotamisen estämiseksi;
Lääkepakkaus: tulee vastustaa neulanpistoa steriilin eristämisen varmistamiseksi;
Teollisuustuotteiden pakkaus: sen on kestettävä raskaiden esineiden pinoamista, jotta pakkaus ei rikkoudu.
Kuumasaumauksen lujuuden parantaminen on saavutettava optimoimalla kuumasaumauksen lämpötila, paine ja aika. Esimerkiksi CPP-lämpösaumauksessa lämpösaumausolosuhteet 130 ℃, 0,3 MPa ja 1 sekunti voivat saavuttaa lujuuden 22 N/15 mm, kun taas modifioitu PE vaatii 150 ℃, 0,4 MPa ja 1,5 sekuntia.
Kuumasaumakerroksen suorituskyky ei ainoastaan määritä pakkauksen sulkemista, vaan se vaikuttaa myös yleiseen luotettavuuteen seuraavien mekanismien kautta:
1. Tiivistys: suora este sisällön vuotamisen estämiseksi
Nestepakkauksissa riittämätön kuumasaumauslujuus voi helposti johtaa reikiin tai halkeamiin, mikä aiheuttaa sisällön vuotamisen. Esimerkiksi soijakastikepakkauksissa kuumasauman lujuuden on oltava ≥18N/15mm, jotta se kestää tärinää ja puristamista kuljetuksen aikana.
Tiivistyksen epäonnistuminen voi laukaista ketjureaktion:
Sisällön vuotaminen johtaa tuotteen häviämiseen;
Ulkoiset epäpuhtaudet pääsevät pakkaukseen, mikä nopeuttaa sisällön pilaantumista;
Kuluttajien luottamus heikkenee, mikä vahingoittaa tuotekuvaa.
Kuumasaumakerroksen tasaisuus vaikuttaa sulkukerroksen jatkuvuuteen. Jos kuumasaumausalueelle ilmaantuu kuplia tai kerrostumista, hapen läpäisevyys kasvaa merkittävästi, mikä aiheuttaa sisällön hapettumista. Kahvipakkauksissa kuumasaumakerroksen ja alumiinifoliokerroksen tiivis yhdistelmä voi laskea hapenläpäisevyyden alle 0,5cm³/(m²·24h·0,1MPa), mikä pidentää säilyvyyttä 18 kuukauteen.
Suojaominaisuuksien vaurioituminen voi johtua seuraavista syistä:
Riittämätön tarttuvuus kuumasaumakerroksen ja sulkukerroksen välillä;
Kuumasaumausprosessin aikana syntyneet mikrohuokoset;
Ympäristötekijöiden (kuten kosteus ja lämpötila) aiheuttama materiaalin ikääntyminen.
Kuumasaumakerroksen sitkeys määrää pakkauksen puhkaisu- ja repeytyskestävyyden. Pakastepakkauksissa modifioitua PE-lämpösaumakerrosta on parannettava lisäämällä sitkeysaineita (kuten POE) parantamaan lujuutta matalassa lämpötilassa hauraiden halkeilujen estämiseksi -18 °C:ssa.
Riittämättömät mekaaniset ominaisuudet voivat johtaa:
Pakkauksen repeämä kuljetuksen aikana ja sisällön hajoaminen;
Kuluttajien on vaikea avata pakettia, mikä vaikuttaa käyttökokemukseen;
Pakkauksen muodonmuutos pinoamisen aikana, mikä vähentää varastoinnin tehokkuutta.
Kuumasaumakerroksen suorituskyvyn parantamista on edistettävä koordinoidusti kolmelta kannalta: materiaalit, prosessit ja suunnittelu:
1. Materiaaliinnovaatiot: toimiva komposiitti
Nanomateriaalin modifiointi: paranna kuumasaumakerroksen mekaanisia ominaisuuksia lisäämällä nanosavea, nanopiidioksidia jne.;
Biopohjaisten materiaalien käyttö: biopohjaiset materiaalit, kuten polymaitohappo (PLA) ja polyhydroksialkanoaatti (PHA), voivat vähentää pakkausten ympäristövaikutuksia;
Älykäs materiaalikehitys: faasimuutosmateriaalien (PCM) käyttöönotto tekee kuumasaumakerroksen lämpötilaherkkää ja mukautuu kylmäketjulogistiikan tarpeisiin.
2. Prosessin päivitys: tarkka ohjaus
Online-valvontatekniikka: kuumasaumausprosessin reaaliaikainen seuranta infrapunalämpömittareiden, laserpaksuusmittareiden ja muiden laitteiden avulla;
Digitaalinen simulointi: käytä äärellisten elementtien analyysiä (FEA) kuumasaumakerroksen jännitysjakauman ennustamiseen ja prosessiparametrien optimointiin;
Suljetun silmukan ohjausjärjestelmä: säädä kuumasauman lämpötilaa, painetta ja nopeutta automaattisesti valvontatietojen mukaan johdonmukaisuuden varmistamiseksi.
3. Suunnittelun optimointi: kevyt rakenne
Ohentava muotoilu: pienennä lämpösaumauskerroksen paksuutta varmistaen samalla suorituskyvyn ja alentaa materiaalikustannuksia;
Monikerroksinen komposiittirakenne: saavuttaa tasapaino suorituskyvyn ja kustannusten välillä eri materiaalien gradienttijakauman avulla;
Helposti repeytyvä muotoilu: upota heikentynyt rakenne kuumasaumauskerrokseen parantaaksesi kuluttajan avauskokemusta.