

Johdanto: Beyond the Monolith - Layered Engineering -voima
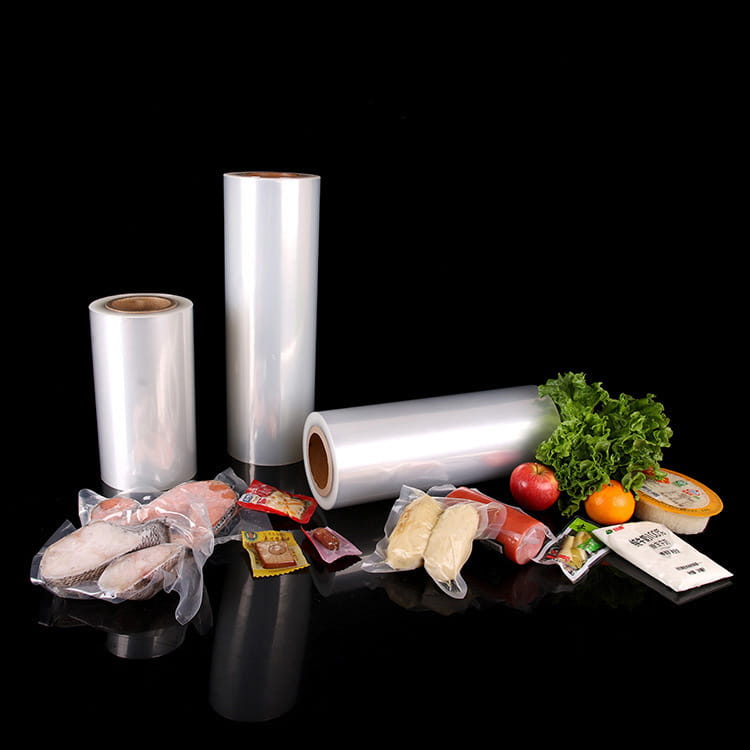
In the wtaild of advanced protective packaging, a simple sheet of plastic is rarely just that. Vaativissa sovelluksissa, joihin liittyy äärimmäistä lämpöä, tiukat estevaatimukset ja kriittinen mekaaninen lujuus, monoliittinen materiaali ei yksinkertaisesti voi tarjota tarvittavaa suorituskykyä. This is where sophisticated co-extrusion technology comes into play, creating a synergistic system far greater than the sum of its parts. The 7 kerrosta epäsymmetristä koekstrudoitua korkean lämpötilan kalvoa edustavat tämän suunnittelufilosofian huippua. To the untrained eye, it appears as a single, uniform film. Todellisuudessa se on huolellisesti koottu, mikronin ohut sjawich, jossa jokaiselle kerrokselle on määritetty erityinen, kriittinen toiminto. Ymmärtäminen, kuinka nämä kerrokset toimivat yhdessä, on avainasemassa, jotta voit arvostaa tämän elokuvan ylivoimaista suorituskykyä yksinkertaisempiin vaihtoehtoihin verrattuna.
The Foundational Concepts: Co-extrusion and Asymmetrical Design
Ennen yksittäisten kerrosten leikkaamista on tärkeää ymmärtää kaksi ydinperiaatetta, jotka määrittävät tämän kalvon rakenteen: koekstruusio ja epäsymmetrinen muotoilu.
Koekstruusio on hienostunut valmistusprosessi, jossa useita eri polymeerisulatteita pakotetaan samanaikaisesti yhden suulakkeen läpi monikerroksisen kalvon tuottamiseksi. This is not a process of lamination, where pre-made layers are glued together. Sen sijaan kerrokset sulautuvat yhteen sulassa tilassa, jolloin muodostuu pysyvä, erottamaton sidos ilman delaminaatioriskiä. Tämä prosessi mahdollistaa sellaisten polymeerien yhdistämisen, joita olisi mahdotonta tai epäkäytännöllistä yhdistää muuten, mikä hyödyntää kunkin hartsin ainutlaatuisia ominaisuuksia yhdessä yhtenäisessä rakenteessa.
Epäsymmetrinen muotoilu viittaa kerrosten tarkoitukselliseen ja epäidenttiseen järjestelyyn elokuvan keskiytimen kummallakin puolella. Toisin kuin symmetrisellä kalvolla (esim. A/B/C/B/A), epäsymmetrisellä kalvolla (esim. A/B/C/D/E/F/G) on erilainen järjestys, paksuus ja materiaalikoostumus kahdella pinnallaan. Tämä malli ei ole mielivaltainen; se on tarkoituksellinen insinööripäätös. It allows each surface of the film to be optimized for its specific end-use function. Toinen puoli voidaan suunnitella parantamaan lämpösaumaustavuutta ja tuotteen kosketusyhteensopivuutta, kun taas toinen puoli voidaan räätälöidä korkean musteen tarttuvuuden, kulutuskestävyyden tai vuorovaikutuksen prosessointikoneiden kanssa. Tämä asymmetrical structure on keskeinen erottaja, joka tarjoaa kohdennettuja toimintoja, joita symmetrinen kalvo ei pysty saavuttamaan.
Deconstructing the 7-Layer Architecture: A Functional Analysis
Standardi 7 kerrosta epäsymmetristä koekstrudoitua korkean lämpötilan kalvoa voidaan jakaa niiden ensisijaisiin funktionaalisiin ryhmiin. On opettavampaa analysoida niitä roolin perusteella yksinkertaisen numeroidun sekvenssin sijaan, koska kunkin roolin tarkka materiaalivalinta voi vaihdella erityisten sovellusvaatimusten mukaan.
Ulkoiset toiminnalliset kerrokset: liitäntä maailman kanssa
Uloimmat kerrokset, joita usein kutsutaan pintakerroksiksi, ovat kalvon rajapinta ulkoiseen ympäristöön ja tiivistyskoneistoon. Niiden koostumus on kriittinen suorituskyvyn ja käsittelyn kannalta.
Tiivistekerros (sisäpinta): Tämä on kerros, joka sulatetaan itseensä (fin-seal) tai toiseen alustaan (lap-seal) hermeettisesti suljetun pakkauksen luomiseksi. Sen ominaisuudet ovat ensiarvoisen tärkeitä. a high-temperature film , tällä kerroksella on oltava erinomainen heat seal integrity even after exposure to sterilization cycles like autoclaving or radiation. Sen on tiivistettävä luotettavasti laajalla lämpötila-alueella, mikä tarjoaa vahvan, yhtenäisen tiivisteen, joka kestää kontaminaatiota ja jännityshalkeilua. Lisäksi, jos se on suorassa kosketuksessa tuotteen (esim. lääkinnällisen laitteen tai ruoan) kanssa, sen on oltava asiaankuuluvien määräysten mukainen ja inertti, jotta vuorovaikutusta tai huuhtoutumista ei tapahdu.
Hoito/tulostuskerros (ulkopuoli): Vastakkainen ulkokerros on suunniteltu ulkoista vuorovaikutusta varten. Sen ensisijainen tehtävä on hyväksyä ja säilyttää pintakäsittelyjä, kuten corona treatment tai liekkikäsittely, jotka ovat välttämättömiä erinomaisen saavuttamiseksi ink adhesion korkealaatuiseen painatukseen ja tuotemerkkiin. Tämä kerros on myös muotoiltu kestäviksi, ja se kestää hankausta, naarmuuntumista ja kemikaaleja, joita se saattaa kohdata jakelun ja käsittelyn aikana. Tukeva ulkokerros suojaa painetun tiedon ja itse pakkauksen eheyttä, säilyttää ammattimaisen ulkonäön ja varmistaa kriittisten ohjeiden luettavuuden.
Sisäiset estekerrokset: suojan vartijat
Ulkokerrosten välissä on kalvon suojaavan toiminnan ydin: sulkukerrokset. Tässä "korkean suorituskyvyn" väite todella vahvistetaan.
Ensisijaiset estekerrokset: Tämä on tärkein puolustuslinja ulkoisia elementtejä vastaan. Tämän kerroksen koostumus valitaan tietyn uhkaprofiilin perusteella. varten moisture barrier suojaamiseksi, voidaan käyttää polymeeriä, kuten etyleenivinyylialkoholia (EVOH) tai polyvinylideenikloridia (PVDC). varten oxygen barrier properties, EVOH is a common choice due to its exceptional ability to impede gas transmission. Sovelluksissa, jotka vaativat aroma barrier or lipid resistance (rasva- ja öljysulku), käytetään erityisiä polyamideja tai muita erikoispolymeerejä. In many 7-layer structures , voi olla useampi kuin yksi erillinen estekerros useiden läpäisyuhkien torjumiseksi samanaikaisesti.
Toissijaiset este-/rakennekerrokset: Ensisijaisten sulkukerrosten vieressä on usein toissijaisia kerroksia, joilla on kaksi tarkoitusta. Ne tarjoavat ylimääräisiä, toisiaan täydentäviä sulkuominaisuuksia ja toimivat tie layers tai liimakerroksia. Niiden kemia on suunniteltu sitomaan primaarinen sulkukerros – jolla voi joskus olla huonot adheesio-ominaisuudet – rakenteen muihin polymeereihin. Ne varmistavat, että koko kalvo pysyy yhtenäisenä yksikkönä, estäen kerrosten irtoamisen jännityksen alaisena ja säilyttäen sulkujärjestelmän eheyden. Nämä kerrokset vaikuttavat merkittävästi kokonaisuuteen lävistyskestävyys ja kalvon kestävyys.
Ydinkerros: rakenteen selkäranka
Kalvon keskellä on ydinkerros. Tämä on tyypillisesti rakenteen paksuin kerros ja toimii mekaanisena runkona. Sen ensisijainen tehtävä on tarjota bulkkia, jäykkyyttä ja yleistä mekaanista lujuutta. Se edistää valtavasti elokuvaa tensile strength , stiffness , ja mittavakaus , varsinkin kun se altistuu lämmölle. Vakaa ydin estää kalvoa vääntymästä, kutistumasta tai vääristymästä sulkemisen tai myöhemmän steriloinnin aikana. Se on perusta, jolle muut toiminnalliset kerrokset rakennetaan, jolloin ne voivat suorittaa erikoistehtävänsä vaarantamatta pakkauksen fyysistä muotoa.
Taulukko 1: Tyypillisen 7-kerroksisen epäsymmetrisen kalvon toiminnallinen erittely
| Kerroksen sijainti | Ensisijainen toiminto | Tärkeimmät ominaisuudet | Common Material Types |
|---|---|---|---|
| Outer Skin (1) | Paino- ja kulutuskestävyys | Musteen tarttuvuus, hoidettavuus, hankauskestävyys | Polyesteri (PET), Nylon (PA), polypropeeni (PP) |
| Tiekerros (2) | Tarttuvuus ja yhteensopivuus | Liimauslujuus, kemiallinen yhteensopivuus | Toiminnalliset polyolefiinit (e.g., tie-layer resins) |
| Estekerros (3) | Happi- ja aromisulku | Vähäkaasuvaihteisto, selkeys | Eteenivinyylialkoholi (EVOH) |
| Ydinkerros (4) | Mekaaninen lujuus ja bulkki | Jäykkyys, pistonkestävyys, mittavakaus | Polypropeeni (PP), nailon (PA) |
| Estekerros (5) | Kosteus- ja rasvasuoja | Low Moisture Vapor Transmission, Lipid Resistance | Polyamidi (Nylon), erikoistuneet kopolymeerit |
| Tiekerros (6) | Tarttuvuus ja yhteensopivuus | Liimauslujuus, lämmönkestävyys | Functionalized Polyolefins |
| Tiivistekerros (7) | Kuumasaumaus ja tuoteyhteystiedot | Tiivisteen eheys, selkeys, vaatimustenmukaisuus | Polypropeeni (PP), erikoispolyolefiinit |
Synergia toiminnassa: Kuinka yhteistyö parantaa suorituskykyä
Todellinen nero 7 kerrosta epäsymmetristä koekstrudoitua korkean lämpötilan kalvoa ei ole itse kerroksissa, vaan niiden suunnitellussa vuorovaikutuksessa. This synergy is what creates a material that can withstand complex challenges.
Harkitse prosessia autoklaavisterilointi lääketieteellisille laitteille. The package is subjected to high-pressure saturated steam at temperatures often exceeding 120°C (250°F). Yksinkertainen elokuva epäonnistuisi katastrofaalisesti. 7-kerroksisessa kalvossa jokainen kerros reagoi koordinoidusti:
- The tiivistekerros must maintain its seal strength and not become brittle or leak.
- Ydin- ja rakennekerrokset tarjoavat mittavakaus vääntymisen tai kutistumisen estämiseksi, mikä voi vaarantaa tiivisteen tai murskata laitteen.
- Suojakerrokset varmistavat, että kosteus ei tunkeudu pakkaukseen syklin aikana ja mikä tärkeintä, että steriili suoja pysyy ehjänä syklin päätyttyä ja suojaa laitetta käyttöhetkeen asti.
This performance is a direct result of the layers working together. The strength of the core allows the sealant layer to be optimized for sealing, not for bulk. Kovat ulko- ja ydinkerrokset suojaavat sulkukerroksia fyysisiltä vaurioilta, mikä mahdollistaa niiden muotoilun puhtaaseen sulkukykyyn ilman, että niiden tarvitse olla mekaanisesti kestäviä. Tämä työnjako on korkean suorituskyvyn elokuvasuunnittelun kulmakivi.
Furthermore, the asymmetrical design allows for cost optimization without sacrificing performance. Kallista ja suorituskykyistä polymeeriä voidaan käyttää ohuessa, kriittisessä sulkukerroksessa, kun taas halvempia polymeerejä voidaan käyttää paksussa ydinkerroksessa tai ulkokuoressa. This achieves the best possible performance-to-cost ratio, a critical factor for ostajia and tukkukauppiaat looking for reliable and economically viable packaging solutions.
Key Performance Advantages and Industry Applications
Seitsemän kerroksen yhteistyötoiminto merkitsee konkreettisia suorituskykyetuja, jotka vastaavat erityistarpeita eri teollisuudenaloilla.
Erinomaiset esteominaisuudet: Monikerroksinen lähestymistapa mahdollistaa valtavan esteen luomisen monenlaisia elementtejä vastaan. This is not just about keeping moisture or oxygen out; kyse on tuotteen eheyden säilyttämisestä. varten kosteudelle herkkä elektroniikka , se estää korroosiota. varten elintarvikkeita , se pidentää säilyvyyttä estämällä hapettumista ja säilyttämällä tuoreuden. varten lääketieteelliset laitteet , it maintains a sterile internal environment, which is a matter of patient safety.
Poikkeuksellinen mekaaninen lujuus ja kestävyys: Tukevan ydinkerroksen ja tukevien sidekerrosten yhdistelmä tuottaa kalvon, joka kestää erinomaisesti pistoja, repeämiä ja hankausta. Tämä puhkaisun kestävä laatu on elintärkeää suojattaessa tuotteita, joissa on terävät reunat, kuten kirurgiset instrumentit tai elektroniset komponentit. Se myös varmistaa, että pakkaus kestää toimitusketjun ankarat vaatimukset valmistuksesta ja kuljetuksesta varastointiin ja käsittelyyn, mikä vähentää tuotteen häviämisen ja palautuksen riskiä.
Luotettava suorituskyky korkeissa lämpötiloissa: Tämä on määrittävä ominaisuus. Kalvo on suunniteltu säilyttämään rakenteellinen eheys, sulkuominaisuudet ja tiivistyslujuus ennen korkeille lämpötiloille altistumista, sen aikana ja sen jälkeen. This makes it an ideal choice for applications like retortin pakkaus (jos ruoka kypsennetään pakkauksen sisällä), kuumatäyttöpakkaukset , ja all forms of medical sterilization, including höyryautoklavointi , eteenioksidin (EtO) käsittely , ja gammasäteilyä .
Suunnittelun joustavuus ja mukauttaminen: The co-extrusion process offers immense flexibility. Kunkin kerroksen paksuutta voidaan säätää tarkasti, ja kunkin toiminnallisen luokan tietyt polymeerilaadut voidaan valita vastaamaan täsmällisiä käyttövaatimuksia. Tämä tarkoittaa 7 kerrosta epäsymmetristä koekstrudoitua korkean lämpötilan kalvoa ei ole yksittäinen tuote vaan alustatekniikka, joka voidaan räätälöidä optimaaliseen suorituskykyyn tietyssä käyttötapauksessa, olipa etusijalla lopullinen selkeys, erityinen esteominaisuus tai tietty tiivistysominaisuus.